 Majalah Farmasetika Jurnal Ilmiah Nasional Terakreditasi SINTA 3
Artikel Terkait
Majalah Farmasetika, 11 (3) 2026, 149-162
https://doi.org/10.24198/mfarmasetika.v11i3.70346
Artikel Review
Calista Sasikirana Finola Aziz*1, Patihul Husni2, Asima Rohana Sigalingging3
1Program Studi Profesi Apoteker, Fakultas Farmasi, Universitas Padjadjaran, Jawa Barat, Indonesia
2Departemen Farmasetika dan Teknologi Farmasi, Fakultas Farmasi, Universitas Padjadjaran, Jawa Barat, Indonesia
3PT. Ethica Industri Farmasi, Bekasi, Jawa Barat, Indonesia
*E-mail : calista21004@mail.unpad.ac.id
(Submit 04/16/2026, Revisi 04/27/2026, Diterima 04/30/2026, Terbit 30/05/2026)
Abstrak
Industri farmasi, khususnya pada lini produksi sediaan steril, menuntut tingkat mutu dan efisiensi yang tinggi untuk menjamin keselamatan pasien serta memenuhi persyaratan regulasi. Salah satu faktor yang memengaruhi efektivitas produksi adalah penghentian singkat (minor stoppage), yaitu gangguan singkat pada mesin atau lini produksi yang cenderung dapat diatasi dengan intervensi ringan operator. Tinjauan literatur ini bertujuan untuk mengkaji dampak penghentian singkat (minor stoppage) terhadap Efektivitas Keseluruhan Peralatan (Overall Equipment Effectiveness / OEE) pada lini produksi sediaan farmasi steril. Metode yang digunakan adalah tinjauan literatur melalui database Google Scholar, PubMed, dan ScienceDirect. Hasil menunjukkan bahwa minor stoppage termasuk kategori kerugian akibat penurunan kecepatan (speed losses) yang dominan menurunkan komponen kinerja (performance) pada OEE. Meskipun berdurasi singkat, frekuensi kejadian minor stoppage yang tinggi menyebabkan akumulasi kehilangan waktu operasional yang signifikan. Dampak tersebut semakin kompleks pada produksi sediaan farmasi steril karena keterbatasan intervensi operator dan persyaratan lingkungan aseptik. Faktor penyebab minor stoppage dapat berasal dari mesin, manusia, material, dan lingkungan. Pengendalian melalui Pemeliharaan Produktif Total (Total Productive Maintenance / TPM) terbukti efektif menekan gangguan dan meningkatkan OEE. Kesimpulannya, minor stoppage merupakan salah satu penyebab utama penurunan OEE sehingga perlu dikendalikan secara sistematis.
Kata kunci: Industri Farmasi, Minor Stoppage, Overall Equipment Effectiveness, Produksi Steril, Six Big Losses, Total Productive Maintenance
Teks Lengkap:
Pendahuluan
produk [Industri farmasi steril merupakan sektor yang memiliki tingkat risiko tinggi dan tuntutan pengendalian mutu yang ketat. Sediaan steril harus diproduksi dalam lingkungan terkendali yang memenuhi persyaratan Good Manufacturing Practices (GMP), termasuk pengendalian suhu, kelembapan, serta klasifikasi ruang bersih untuk menjamin sterilitas produk [1]. Regulasi Cara Pembuatan Obat yang Baik (CPOB) bagi sediaan steril telah mengalami pembaruan sebagaimana ditunjukkan oleh revisi Aneks 1 CPOB yang memperketat standar pengendalian kontaminasi dan proses aseptik [2]. Dalam hal ini, efisiensi produksi menjadi aspek krusial karena setiap gangguan proses berpotensi meningkatkan risiko terhadap kualitas produk dan keselamatan pasien serta berdampak pada peningkatan biaya operasional.
Efektivitas Keseluruhan Peralatan (Overall Equipment Effectiveness / OEE) merupakan metode yang digunakan untuk mengukur efektivitas penggunaan peralatan produksi. OEE dihitung berdasarkan tiga komponen utama, yaitu ketersediaan (availability), kinerja (performance), dan kualitas (quality). Pengukuran OEE pada industri farmasi mampu mengidentifikasi bagian yang menjadi kendala dalam lini produksi serta mengungkap kerugian signifikan yang memengaruhi efektivitas peralatan [4]. OEE banyak digunakan dalam pendekatan Pemeliharaan Produktif Total (Total Productive Maintenance / TPM), yaitu suatu pendekatan pemeliharaan yang bertujuan memaksimalkan efektivitas peralatan [3].
Dalam kerangka TPM, terdapat konsep Enam Kerugian Utama (Six Big Losses) yang mengklasifikasikan enam jenis kerugian utama penyebab rendahnya efektivitas peralatan. Kerugian tersebut terdiri dari kerugian akibat kerusakan peralatan (breakdown loss), kerugian akibat pengaturan dan penyesuaian (setup and adjustment loss), waktu menganggur dan penghentian singkat (idling and minor stoppages), kerugian akibat cacat produk (defect losses), serta kerugian akibat penurunan kecepatan (reduced speed loss) [5]. Berdasarkan komponen OEE yang terpengaruh, kerugian tersebut dapat memengaruhi aspek ketersediaan, kinerja, maupun kualitas pada proses produksi. Di antara enam jenis kerugian tersebut, minor stoppages termasuk dalam kategori kerugian akibat penurunan kecepatan yang menjadi salah satu faktor dominan penurunan kinerja OEE [6].
Penghentian singkat (minor stoppage) adalah penghentian singkat pada mesin atau lini produksi yang berdurasi singkat dan cenderung dapat diatasi dengan intervensi ringan operator [6]. Meskipun berlangsung dalam waktu singkat, frekuensi kejadian yang tinggi dapat menyebabkan akumulasi kehilangan waktu operasional yang signifikan sehingga berdampak terhadap efektivitas peralatan dan proses produksi secara keseluruhan. Dalam studi di industri farmasi, TPM dikaitkan dengan upaya sistematis untuk mengurangi Enam Kerugian Utama (Six Big Losses) dan meningkatkan nilai OEE. Namun demikian, minor stoppage masih sering teridentifikasi sebagai salah satu sumber kerugian dominan yang berdampak pada penurunan efektivitas mesin [7]. Pada konteks produksi farmasi steril, khususnya pada proses pengisian ampul, integrasi TPM dan OEE terbukti mampu meningkatkan efektivitas peralatan sekaligus menurunkan waktu henti produksi dan tingkat cacat 8].
Meskipun studi mengenai OEE dan TPM telah banyak dilakukan pada berbagai sektor manufaktur, kajian yang secara khusus membahas hubungan minor stoppage terhadap penurunan komponen kinerja pada lini produksi sediaan farmasi steril masih terbatas. Selain itu, sebagian besar studi lebih berfokus pada evaluasi nilai OEE secara umum dibandingkan analisis mendalam terhadap kontribusi penghentian singkat sebagai kerugian akibat kecepatan produksi (speed losses). Oleh karena itu, tinjauan literatur ini difokuskan pada sintesis faktor penyebab, dampak, dan strategi pengendalian minor stoppage pada produksi sediaan steril.
Metode
Metode yang digunakan dalam tinjauan literatur ini adalah tinjauan literatur secara naratif. Penelusuran literatur dilakukan melalui basis data elektronik, yaitu Google Scholar, PubMed, dan ScienceDirect, dengan menggunakan kombinasi kata kunci “industri farmasi steril”, “minor stoppage”, “Overall Equipment Effectiveness”, “produksi steril”, Six Big Losses, dan “Total Productive Maintenance”. Artikel yang digunakan dibatasi pada publikasi dalam rentang tahun 2015–2025 dan tersedia dalam bahasa Inggris maupun Indonesia. Kriteria inklusi meliputi artikel penelitian yang membahas minor stoppage, OEE, TPM, serta aplikasinya pada industri manufaktur, khususnya farmasi. Sementara itu, kriteria eksklusi meliputi artikel yang tidak relevan dengan topik minor stoppage, OEE, dan TPM, artikel duplikat, serta publikasi non-jurnal. Pemilihan artikel dilakukan melalui tahap identifikasi, penyaringan berdasarkan judul dan abstrak, serta kajian teks lengkap. Berdasarkan proses tersebut, sebanyak 35 artikel yang memenuhi kriteria inklusi digunakan sebagai dasar dalam penyusunan tinjauan literatur.
Analisis data dilakukan secara deskriptif dengan pendekatan tematik. Literatur yang terpilih dianalisis untuk mengidentifikasi hubungan antara minor stoppage dan penurunan nilai OEE serta klasifikasi dalam Enam Kerugian Utama (Six Big Losses). Selain itu, dilakukan analisis sebab–akibat menggunakan pendekatan fishbone diagram (Diagram Ishikawa) untuk mengelompokkan faktor penyebab minor stoppage ke dalam empat kategori, yaitu mesin (machine), manusia (man), material (material), dan lingkungan (environment). Selanjutnya, dilakukan sintesis naratif untuk mengintegrasikan temuan dari berbagai studi guna memperoleh pemahaman yang komprehensif mengenai faktor penyebab dan strategi pengendalian minor stoppage pada lini produksi sediaan farmasi steril.
Hasil dan Pembahasan
Efektivitas Keseluruhan Peralatan (Overall Equipment Effectiveness / OEE) merupakan metode evaluasi sistematis untuk mengukur efektivitas penggunaan peralatan dalam proses produksi [4]. OEE digunakan untuk menilai sejauh mana peralatan produksi mampu beroperasi secara optimal melalui tiga komponen utama, yaitu ketersediaan (availability), kinerja (performance), dan kualitas (quality). OEE dikembangkan sebagai bagian dari pendekatan Pemeliharaan Produktif Total (Total Productive Maintenance / TPM) dan digunakan secara luas sebagai indikator kinerja utama di berbagai industri manufaktur, termasuk industri farmasi. Secara konseptual, OEE membandingkan kinerja aktual peralatan terhadap kondisi operasi ideal sehingga mampu mengidentifikasi sumber inefisiensi dalam lini produksi.
Tabel 1 Perhitungan Nilai Komponen Overall Equipment Effectiveness
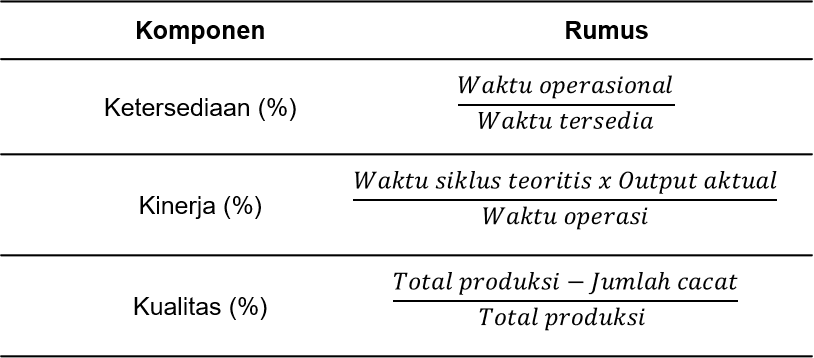
OEE terdiri dari tiga komponen utama, yaitu availability (ketersediaan), performance (kinerja), dan quality (kualitas). Komponen ketersediaan (availability) menunjukkan proporsi waktu operasi aktual dibandingkan waktu produksi yang direncanakan. Komponen kinerja (performance) menggambarkan kemampuan mesin menghasilkan output sesuai kecepatan idealnya, sedangkan komponen kualitas (quality) menunjukkan proporsi produk yang memenuhi spesifikasi terhadap total produk yang dihasilkan. Dengan demikian, gangguan berupa penghentian singkat (minor stoppage) dapat menurunkan komponen kinerja karena menyebabkan berkurangnya output aktual dalam waktu operasi tertentu. Meskipun mesin masih berada dalam kondisi beroperasi, gangguan kecil yang terjadi secara berulang menyebabkan kecepatan produksi aktual menjadi lebih rendah dibandingkan kecepatan idealnya. Nilai OEE diperoleh dari perkalian ketiga komponen tersebut [9]. Standar manufaktur kelas dunia menetapkan nilai OEE ideal sebesar 85% [10].
Dalam analisis OEE, kerugian produksi diklasifikasikan ke dalam six big losses atau enam kerugian utama dalam efektivitas peralatan. Konsep enam kerugian utama merupakan kerangka analisis yang mengidentifikasi enam kategori kerugian utama yang menyebabkan rendahnya nilai OEE pada peralatan produksi [5]. Berdasarkan komponen OEE yang terpengaruh, keenam kerugian tersebut diklasifikasikan ke dalam tiga kelompok, yaitu downtime losses, kerugian akibat penurunan kecepatan (speed losses), dan kerugian akibat cacat produk (defect losses). Minor stoppage termasuk dalam kategori kerugian akibat penurunan kecepatan (speed losses) yang secara langsung memengaruhi komponen kinerja (performance).
Tabel 2 Klasifikasi Enam Kerugian Utama (Six Big Losses)
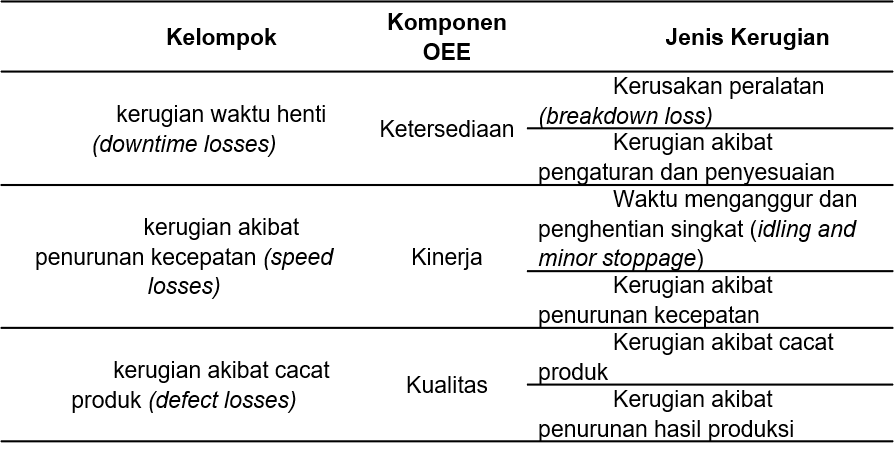
Downtime losses berkaitan dengan ketersediaan dari suatu peralatan produksi. Kerugian ini mencakup kondisi ketika mesin tidak dapat beroperasi sebagaimana mestinya. Hal ini dapat terjadi akibat kerusakan atau gangguan teknis yang menyebabkan proses produksi berhenti secara tidak terencana. Selain itu, kerugian juga dapat timbul dari aktivitas terencana, seperti pergantian produk, penyesuaian parameter mesin, serta persiapan sebelum produksi dimulai [11].
Kerugian akibat penurunan kecepatan (speed losses) merupakan jenis kerugian yang memengaruhi kinerja pada aspek OEE. Pada kategori ini, kerugian muncul ketika mesin tidak beroperasi secara optimal meskipun dalam kondisi berjalan. Hal ini dapat terjadi karena adanya waktu menganggur dan penghentian singkat yang menyebabkan mesin berhenti sesaat secara berulang sehingga secara langsung menurunkan komponen kecepatan kinerja pada nilai OEE. Waktu menganggur (Idling) adalah kondisi saat mesin tetap berjalan tanpa menghasilkan output, biasanya karena keterlambatan pasokan material atau menunggu intervensi operator. Sebaliknya, minor stoppages merupakan penghentian singkat akibat gangguan kecil yang bersifat sementara dan cenderung dapat segera diatasi dengan intervensi ringan [12]. Selain itu, kerugian juga timbul ketika mesin dijalankan pada kecepatan yang lebih rendah dari kapasitas idealnya, yang berdampak pada menurunnya output produksi dalam periode waktu tertentu. Kerugian akibat cacat produk (defect losses) memengaruhi komponen kualitas di mana kerugian dalam kategori ini terjadi ketika produk yang dihasilkan tidak memenuhi spesifikasi sehingga memerlukan pengerjaan ulang (rework) atau bahkan harus ditolak (reject). Selain itu, kerugian ini juga berkaitan dengan penurunan yield, yaitu kondisi ketika proporsi produk yang memenuhi standar lebih rendah dari yang seharusnya [13].
Di antara enam jenis kerugian tersebut, penghentian singkat (minor stoppage) menjadi salah satu faktor yang paling sering terjadi dalam proses produksi otomatis dan berkontribusi besar terhadap penurunan kinerja peralatan. Minor stoppage didefinisikan sebagai penghentian mesin berdurasi singkat yang terjadi akibat gangguan kecil [5]. Karakteristik minor stoppage meliputi durasi singkat, frekuensi tinggi, serta dampak akumulatif terhadap penurunan kinerja mesin. Perbedaan minor stoppage dengan breakdown terletak pada durasi, tingkat gangguan, serta kebutuhan intervensi perbaikan. Breakdown umumnya menyebabkan penghentian produksi dalam durasi lebih lama dan memerlukan perbaikan teknis oleh personel pemeliharaan. Sebaliknya, minor stoppage berlangsung dalam waktu singkat dan umumnya dapat diatasi langsung oleh operator melalui intervensi sederhana tanpa memerlukan penghentian produksi dalam waktu lama. Namun demikian, frekuensi minor stoppage yang tinggi menyebabkan akumulasi kerugian operasional yang signifikan terhadap nilai OEE. Sebuah studi pada industri farmasi menunjukkan bahwa minor stoppage merupakan kontributor utama kerugian performa, sehingga pengurangan frekuensinya dapat meningkatkan nilai OEE secara signifikan [14]. Hal ini mengindikasikan bahwa pada sistem produksi terotomatisasi dan terintegrasi, kerugian operasional lebih didominasi oleh gangguan kecil berulang dibandingkan downtime besar yang terjadi secara sporadis.
Beberapa studi menunjukkan bahwa minor stoppage merupakan sumber utama penurunan komponen kinerja (performance) pada OEE, terutama pada lini produksi otomatis [14,15]. Studi pada lini pembotolan otomatis menunjukkan bahwa waktu henti singkat atau micro-downtime menyumbang lebih dari separuh total kerugian operasional [15]. Temuan tersebut konsisten dengan studi pada lini pengisian farmasi steril yang menunjukkan bahwa gangguan sensor dan ketidaksinkronan sistem bagian keluar (outfeed) mesin menjadi penyebab dominan penghentian singkat [8]. Selain itu, pada lini pengemasan otomatis, minor stoppage dilaporkan sebagai kerugian terbesar yang dapat ditekan melalui penerapan pemeliharaan mandiri (autonomous maintenance) [16]. Keseluruhan temuan ini menunjukkan bahwa gangguan kecil yang terjadi secara berulang memiliki kontribusi signifikan terhadap penurunan efektivitas peralatan dibandingkan waktu henti besar yang terjadi secara sporadis.
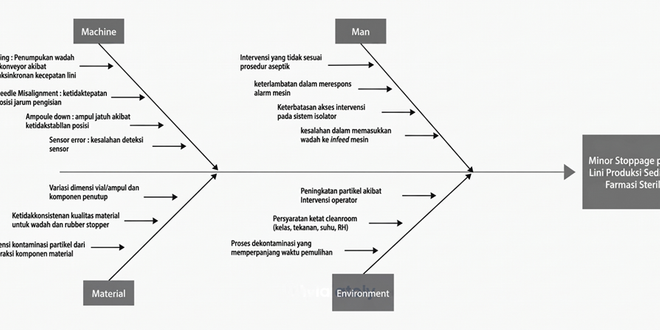
Pada lini produksi sediaan farmasi steril, kompleksitas penyebab minor stoppage meningkat akibat persyaratan lingkungan ruang bersih dan keterbatasan intervensi operator di area aseptik. Penyebab penghentian singkat pada lini produksi steril dapat berasal dari beberapa faktor utama sehingga diperlukan pendekatan sistematis untuk mengidentifikasi sumber gangguan. Salah satu metode yang umum digunakan adalah diagram Ishikawa (fishbone diagram) yang mengelompokkan faktor penyebab berdasarkan kategori tertentu. Faktor penyebab minor stoppage dapat dikelompokkan secara sistematis dengan diagram Ishikawa yang diklasifikasikan ke dalam empat kategori utama, yaitu mesin (machine), material (material), manusia (man), dan lingkungan (environment).
Pada lini produksi sediaan farmasi steril, kompleksitas penyebab minor stoppage meningkat akibat persyaratan lingkungan ruang bersih dan keterbatasan intervensi operator di area aseptik. Penyebab penghentian singkat pada lini produksi steril dapat berasal dari beberapa faktor utama sehingga diperlukan pendekatan sistematis untuk mengidentifikasi sumber gangguan. Salah satu metode yang umum digunakan adalah diagram Ishikawa (fishbone diagram) yang mengelompokkan faktor penyebab berdasarkan kategori tertentu. Faktor penyebab minor stoppage dapat dikelompokkan secara sistematis dengan diagram Ishikawa yang diklasifikasikan ke dalam empat kategori utama, yaitu mesin (machine), material (material), manusia (man), dan lingkungan (environment).
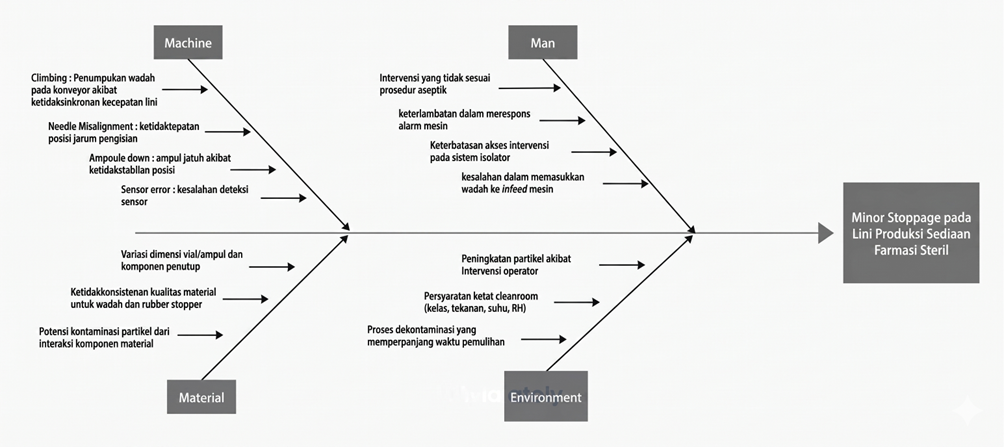
Gambar 1. Diagram Ishikawa Faktor Penyebab Minor Stoppage pada Lini Produksi Farmasi Steril
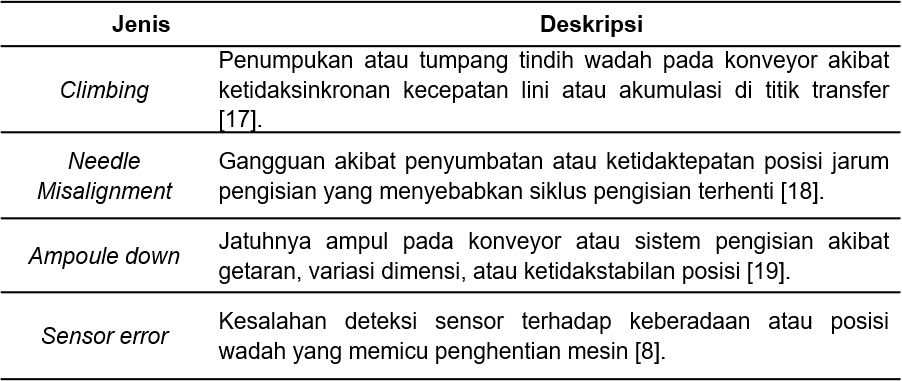
Minor stoppage pada lini pengisian sediaan farmasi steril yang disebabkan oleh faktor mesin umumnya berkaitan dengan gangguan akibat ketidaksinkronan komponen, ketidaktepatan posisi, maupun kesalahan sistem deteksi yang memicu penghentian sementara mesin. Beberapa jenis minor stoppage yang umum terjadi pada lini pengisian dapat diidentifikasi sebagaimana ditunjukkan pada Tabel 3. berikut.
Tabel 3 Jenis Minor Stoppage terkait Mesin pada Pengisian Sediaan Farmasi Steril
Faktor manusia atau operator pada lini produksi sediaan farmasi steril perlu diperhatikan karena setiap intervensi berpotensi memengaruhi kondisi steril di area aseptik. Salah satu studi menjelaskan bahwa keterbatasan akses intervensi operator pada lini aseptik dengan sistem isolator menyebabkan respons terhadap gangguan seperti minor stoppage menjadi lebih lambat dibandingkan lini produksi sediaan non-steril [20]. Kesalahan operator yang memicu minor stoppage di lini produksi sediaan farmasi steril umumnya meliputi kesalahan dalam memasukkan wadah ke bagian masuk (infeed) mesin, intervensi yang tidak sesuai prosedur, serta keterlambatan dalam merespons alarm mesin. Macalinao (2023) dalam studinya menemukan bahwa keterlibatan operator dalam melakukan perawatan rutin dan deteksi dini terhadap kondisi mesin berperan penting dalam menurunkan downtime dan meningkatkan kualitas produksi [21].
Dari sisi bahan (material), karakteristik dan variasi dimensi wadah primer seperti vial dan ampul, serta komponen penutupnya, berpengaruh terhadap frekuensi minor stoppage pada lini produksi sediaan farmasi steril. Ketidakkonsistenan ukuran wadah meningkatkan risiko kemacetan dan ketidakstabilan posisi yang meningkatkan risiko wadah tersangkut atau pecah selama proses berlangsung [22]. Pada komponen penutup vial, variasi ukuran atau tingkat kekerasan rubber stopper dapat menyebabkan kegagalan pada proses penutupan. Variasi kecil pada parameter seperti kompresi stopper telah terbukti memengaruhi performa sistem capping, yang dapat berujung pada cacat visual dan kegagalan integritas penutupan [23]. Pada ampul, variasi ketebalan dinding atau diameter leher dapat mengganggu pembentukan segel saat proses sealing. Perbaikan pada kualitas material wadah primer dapat menjadi salah satu strategi efektif untuk menekan minor stoppage yang berkaitan dengan cacat vial pada lini produksi sediaan steril [24]. Interaksi antara komponen juga dapat menimbulkan permasalahan yang berdampak pada kualitas produk. Salah satu studi melaporkan adanya kontaminasi partikel pada vial kaca yang berasal dari fragmen rubber stopper yang terpotong selama proses penusukan jarum. Hal ini menunjukkan bahwa karakteristik material tidak hanya memengaruhi kelancaran proses pada lini pengisian, tetapi juga berkontribusi terhadap risiko kontaminasi partikel yang dapat menurunkan mutu produk akhir [25].
Penghentian singkat (minor stoppage) pada lini produksi sediaan farmasi steril tidak hanya berdampak pada penurunan produktivitas, tetapi juga berkaitan dengan pengendalian kondisi lingkungan pada area pengisian aseptik. Penghentian mesin dalam durasi singkat berpotensi mengganggu kestabilan lingkungan terkontrol, terutama ketika melibatkan intervensi operator atau pembukaan barrier pada sistem isolator. Kondisi tersebut dapat meningkatkan jumlah partikel di udara yang terdeteksi oleh sistem pemantauan partikel (Particle Monitoring System). Jumlah partikel yang melampaui batas hingga mencapai batas tindakan (action level) memerlukan eskalasi berupa penghentian proses, investigasi, serta penerapan tindakan korektif sebelum produksi dapat dilanjutkan.
Dampak penghentian singkat pada produksi sediaan steril menjadi lebih kompleks karena proses berlangsung dalam lingkungan terkendali yang memiliki persyaratan ketat terhadap kualitas udara dan pengendalian kontaminasi. Dalam kondisi tersebut, gangguan kecil pada proses produksi tidak hanya memengaruhi efisiensi operasional, tetapi juga berpotensi memengaruhi kestabilan kondisi aseptik. Lini produksi sediaan farmasi steril beroperasi dalam fasilitas ruang bersih yang dirancang dan dikendalikan sesuai prinsip Cara Pembuatan Obat yang Baik (CPOB). Klasifikasi kebersihan ruang yang terdiri atas kelas A, B, C, dan D ditetapkan berdasarkan batas partikulat dan mikroba yang diperbolehkan serta disesuaikan dengan tingkat risiko terhadap produk.
Selain itu, parameter lingkungan seperti tekanan diferensial antar ruang, sistem tata udara dengan aliran laminar, suhu, dan kelembaban harus dikendalikan secara konsisten untuk mencegah kontaminasi dan memastikan mutu produk [2]. Pembatasan akses personel, prosedur gowning, serta kebutuhan sanitasi peralatan menyebabkan setiap intervensi menjadi lebih kompleks dan memerlukan waktu lebih lama dalam penanganan minor stoppage. Pada sistem isolator untuk pengisian aseptik, setiap intervensi memerlukan proses dekontaminasi yang tervalidasi sehingga memperpanjang waktu pemulihan [26]. Kondisi ini menyebabkan minor stoppage berpotensi berkembang menjadi waktu henti yang lebih signifikan.
Penghentian singkat (minor stoppage) tidak terjadi sebagai kejadian yang berdiri sendiri. Dalam praktiknya, kondisi ini sering muncul bersamaan dengan penurunan kecepatan proses (reduced speed), aktivitas setup atau pembersihan, serta keterbatasan pada aspek kinerja operator dan pemeliharaan peralatan [27]. Keterkaitan tersebut menunjukkan bahwa minor stoppage muncul dalam konteks operasional yang saling berhubungan pada proses produksi. Dampak minor stoppage terhadap OEE terutama terlihat pada komponen kinerja (performance) serta pada kondisi tertentu juga memengaruhi ketersediaan (availability). Setiap kejadian minor stoppage memiliki durasi yang relatif singkat, namun frekuensi kejadiannya yang tinggi menyebabkan akumulasi kehilangan waktu operasional yang signifikan. Kondisi ini tidak hanya mengurangi waktu operasional efektif pada aspek ketersediaan (availability), tetapi juga mengganggu kestabilan kecepatan mesin pada aspek kinerja. Dengan demikian, penurunan nilai OEE lebih banyak dipengaruhi oleh akumulasi gangguan kecil yang berulang dibandingkan oleh satu kejadian waktu henti yang besar.
Berbagai studi menunjukkan bahwa minor stoppage merupakan salah satu kontributor dominan terhadap kerugian kinerja pada berbagai jenis peralatan produksi. Pada mesin pencucian vial, minor stoppages dilaporkan sebagai sumber kerugian terbesar dibandingkan kategori kerugian lainnya [27]. Temuan serupa juga ditemukan pada mesin pengisian krim ke dalam tube, di mana minor stoppage yang terjadi bersamaan dengan penurunan kecepatan menjadi penyebab utama penurunan kinerja [28]. Dampak minor stoppage pada lini produksi sediaan farmasi steril menjadi lebih signifikan karena setiap penghentian proses berkaitan dengan kebutuhan aktivitas tambahan seperti pembersihan dan penyesuaian parameter. Kondisi ini menyebabkan gangguan berdurasi singkat berpotensi berkembang menjadi hambatan proses yang berdampak terhadap efisiensi produksi secara keseluruhan.
Sebagian besar studi melaporkan bahwa implementasi TPM mampu menurunkan frekuensi minor stoppage dan meningkatkan nilai OEE [16,32,33]. Namun demikian, efektivitas implementasi TPM pada lini produksi steril lebih kompleks dibandingkan industri non-steril karena keterbatasan intervensi operator di area aseptik [20]. Hal ini menunjukkan bahwa strategi pengendalian minor stoppage pada industri farmasi steril memerlukan pendekatan yang lebih spesifik dibandingkan sektor manufaktur umum. Pengendalian minor stoppage dalam berbagai studi dilakukan melalui pendekatan Pemeliharaan Produktif Total (Total Productive Maintenance / TPM), yang menekankan integrasi antara keandalan peralatan dan keterlibatan operator dalam proses pemeliharaan [16]. Pemeliharaan Produktif Total (Total Productive Maintenance / TPM) adalah pendekatan manajemen pemeliharaan yang bertujuan untuk memaksimalkan efektivitas peralatan produksi dengan tujuan untuk mencegah kerusakan mesin (breakdown), mengurangi berbagai bentuk kerugian produksi (losses), serta meningkatkan produktivitas, kualitas, dan keselamatan kerja [3,29].
Literatur menunjukkan bahwa tiga elemen utama TPM, yaitu pemeliharaan mandiri (autonomous maintenance), pemeliharaan terencana (planned maintenance), serta pendidikan dan pelatihan (education and training) berperan penting dalam menekan frekuensi gangguan berulang selama proses produksi [30]. Pemeliharaan mandiri (autonomous maintenance) mengacu pada keterlibatan operator dalam perawatan dasar. Sementara itu, pemeliharaan terencana (planned maintenance) merupakan perawatan terjadwal untuk menjaga kondisi peralatan tetap optimal. Di sisi lain, pendidikan dan pelatihan (education and training) berfokus pada peningkatan pengetahuan dan keterampilan operator dalam pengoperasian dan pemeliharaan mesin [31]. Secara empiris, penerapan TPM terbukti efektif dalam meningkatkan kinerja produksi melalui reduksi minor stoppage. Pada industri farmasi, implementasi TPM yang mencakup perbaikan sistem peralatan dan peningkatan kompetensi operator dilaporkan mampu meningkatkan nilai OEE secara signifikan, disertai penurunan waktu henti (downtime) dan tingkat kecacatan produk [32,8]. Temuan serupa pada lini pengemasan juga menunjukkan bahwa pengendalian minor stoppage tidak hanya bergantung pada perbaikan teknis, tetapi sangat dipengaruhi oleh konsistensi operator dalam menjalankan perawatan rutin [33,34]. Dalam konteks lini produksi sediaan farmasi steril, pendekatan ini menjadi semakin krusial karena sensitivitas proses yang tinggi terhadap gangguan kecil. Komponen seperti sensor, sistem konveyor atau bagian keluar (outfeed), nozzle, serta elemen pembersihan dan penanganan material merupakan titik kritis yang memerlukan pengendalian ketat untuk menjaga kontinuitas proses dan efisiensi produksi [35,36].
Secara keseluruhan, minor stoppage merupakan salah satu sumber kerugian utama yang memengaruhi efektivitas peralatan pada lini produksi sediaan farmasi steril. Karakteristiknya yang berdurasi singkat namun terjadi dengan frekuensi tinggi menyebabkan dampaknya signifikan terhadap penurunan komponen kinerja (performance) dalam OEE. Faktor penyebab minor stoppage berasal dari aspek mesin, manusia, material, dan lingkungan yang saling berkaitan dalam sistem produksi steril. Kompleksitas lingkungan aseptik menyebabkan setiap gangguan kecil memiliki implikasi lebih luas terhadap kontinuitas proses, pengendalian kontaminasi, serta efisiensi operasional. Oleh karena itu, pengendalian minor stoppage perlu menjadi bagian dari strategi peningkatan efektivitas peralatan melalui pemantauan berkelanjutan, analisis akar penyebab, serta penerapan program pemeliharaan yang terintegrasi.
Kesimpulan
Minor stoppage merupakan salah satu sumber kerugian dominan pada lini produksi sediaan farmasi steril yang berdampak signifikan terhadap penurunan OEE, terutama pada komponen kinerja (performance). Meskipun berdurasi singkat, frekuensi kejadian yang tinggi menyebabkan akumulasi kehilangan waktu operasional yang besar. Tanpa evaluasi yang sistematis terhadap kejadian berulang, minor stoppage berpotensi berkembang menjadi sumber kerugian yang lebih besar dan berkelanjutan. Dalam lingkungan produksi sediaan farmasi steril, dampaknya semakin kompleks akibat persyaratan ruang bersih dan keterbatasan intervensi operator di lingkungan aseptik. Oleh karena itu, kejadian minor stoppage diharapkan dapat diminimalkan melalui pemantauan berkelanjutan, analisis akar penyebab, serta implementasi perbaikan berkesinambungan yang didukung oleh peningkatan kinerja peralatan, kompetensi operator, serta kualitas material dan lingkungan, sehingga efisiensi produksi dan nilai OEE dapat dioptimalkan.
Daftar Pustaka
1. Dewi Rahmawati, Zhihrotulwida D, Mubarak MF, Maulidiyah I, Saqila E, Puji A, et al. CPOB sediaan steril. Calory J Med Lab J. 2024;2(4):1–7. https://doi.org/10.57213/caloryjournal.v2i4.507
2. Badan Pengawas Obat dan Makanan Republik Indonesia. Peraturan Badan Pengawas Obat dan Makanan Republik Indonesia Nomor 7 Tahun 2024 tentang Standar Cara Pembuatan Obat yang Baik. Jakarta: BPOM RI; 2024.
3. Paropate RV, Sambhe RU. A review on total productive maintenance. Int J Sci Res Sci Eng Technol. 2020;7(2):527. https://ijsrset.com/IJSRSET2072101
4. Zubair M, Maqsood S, Habib T, Jan QMU, Nadir U, Waseem M, et al. Manufacturing productivity analysis by applying overall equipment effectiveness metric in a pharmaceutical industry. Cogent Eng. 2021;8(1). https://doi.org/10.1080/23311916.2021.1953681
5. Singh S, Khamba JS. Analyzing the role of six big losses in OEE to enhance the performance: literature review and directions. In: Phanden RK, Mathiyazhagan K, editors. Advances in industrial and production engineering. Singapore: Springer; 2021. p. 411–21. https://doi.org/10.1007/978-981-33-4320-7_37
6. Yalagi SRA, D, Naik CR. Overall equipment effectiveness. Int J Eng Res Adv Technol. 2016;(1).
7. Chikwendu O, Chima A, Edith M. The optimization of overall equipment effectiveness factors in a pharmaceutical company. Heliyon. 2020;6(4). https://doi.org/10.1016/j.heliyon.2020.e03796
8. Noya MED, Putrianto SK. Application of total productive maintenance and overall equipment effectiveness in improving ampoule filling machine performance: a case study in a pharmaceutical manufacturing. J Sains Apl Keilmuan Tek Ind. 2025;5(2):123–36. https://doi.org/10.33479/sakti.v5i2.168
9. Purnama MFG, Sopyan I, Yudhistira A. Analisa kinerja mesin: analisis overall equipment effectiveness (OEE) mesin tableting rotary double-station pada industri farmasi XYZ periode Februari–Juli 2024. Maj Farmasetika. 2024;9(6):596–613. https://doi.org/10.21070/medicra.v7i1.1737
10. Martomo Z, Laksono P. Analysis of total productive maintenance (TPM) implementation using overall equipment effectiveness (OEE) and six big losses: a case study. AIP Conf Proc. 2018;1931:030026. https://doi.org/10.1063/1.5024085
11. Hörmann BO, Bizubac D, Popa MS. Industrial intelligent software applications of the overall equipment effectiveness (OEE) in manufacturing. MATEC Web Conf. 2019;299:05011. https://doi.org/10.1051/matecconf/201929905011
12. Harahap UN, Eddy, Nasution C. Analisis peningkatan produktivitas kerja mesin dengan menggunakan metode total productive maintenance (TPM) di PT Casa Woodworking Industry. J Vorteks. 2021;2(2). https://doi.org/10.54123/vorteks.v2i2.88
13. Priambodo S, Mahbubah NA. Implementasi metode overall equipment effectiveness berbasis six big losses guna mengevaluasi efektivitas mesin packing semen. Serambi Eng. 2021;6(4). https://ojs.serambimekkah.ac.id/jse/article/view/3497/2638
14. Shar W, Khan M, Shaikh S. Analysis of production system of pharmaceutical company by using lean technique of overall equipment effectiveness (OEE). J Contemp Issues Bus Gov. 2021;27. https://cibgp.com/index.php/1323-6903/article/view/2091
15. Zennaro I, Battini D, Sgarbossa F, Persona A, De Marchi R. Micro downtime: data collection, analysis and impact on OEE in bottling lines—the San Benedetto case study. Int J Qual Reliab Manag. 2018;35(4):965–95. https://doi.org/10.1108/IJQRM-11-2016-0202
16. Maulana R, Sari DA. Implementations of autonomous maintenance to relieve stoppages on PT NIKF sachet packaging chain. IPTEK J Technol Sci. 2018;29(3). https://journal.its.ac.id/index.php/jts/article/view/4389
17. Thattukolla SV. AI-guided real-time detection of flow irregularities and bottlenecks in pharmaceutical vial filling lines using vision-based models. Pharm Dev Technol. 2026;31(1):82–95. https://doi.org/10.1080/10837450.2025.2602581
18. Novaes Silva MC, Authelin JR, Quéré D, Pellet C. Suck-back impact on fluid behavior at filling needle tip. J Pharm Sci. 2020;109(2):1123–9. https://doi.org/10.1016/j.xphs.2019.11.005
19. Rawashdeh NA, Abu-Khalaf JM, Khraisat W, Al-Hourani SS. A visual inspection system of glass ampoule packaging defects: effect of lighting configurations. Int J Comput Integr Manuf. 2018;31(9):848–56. https://doi.org/10.1080/0951192X.2018.1447145
20. McCall J, Barnard N, Gadient K, Kasireddy C, Kurtz A, Li Y, et al. Environmental monitoring for closed robotic workcells used in aseptic processing: data to support advanced environmental monitoring strategies. AAPS PharmSciTech. 2022;23(6):215. https://doi.org/10.1208/s12249-022-02360-3
21. Macalinao JCE. Implementation of total productive maintenance in a local pharmaceutical manufacturing company in the Philippines. Matrix Sci Pharma. 2023;7:119–23. https://doi.org/10.4103/mtsp.mtsp_18_23
22. Eberle L, Svensson A, Graser A, Luemkemann J, Sugiyama H, Schmidt R, et al. Innovative approach for identifying root causes of glass defects in sterile drug product manufacturing. Eur J Pharm Sci. 2017;104:162–70. https://doi.org/10.1016/j.ejps.2017.03.015
23. Bucci A, Ho L, Orme L, Zeng Q. A vial container closure system performance optimization case study using comprehensive dimensional stack-up analyses. PDA J Pharm Sci Technol. 2020;74(4):368–76. https://doi.org/10.5731/pdajpst.2019.010843
24. Roehl H, Mangold S, Maurer F, Loeber D. Risk mitigation of drug shortages: a new concept for vials designed to improve fill and finish performance. PDA J Pharm Sci Technol. 2021;75(2):141–56. https://doi.org/10.5731/pdajpst.2020.011585
25. Pohl L, Strudel L, Dimopoulos S, Ziemssen F. Impurities in drug vials intended for intravitreal medication. Case Rep Ophthalmol Med. 2020;2020:8824585. https://doi.org/10.1155/2020/8824585
26. Pavan F. A single-use isolator for aseptic filling: innovation or heresy. Pharm Pharmacol Int J. 2022;10(5):152–5. https://doi.org/10.15406/ppij.2022.10.00378
27. Dipa M, Lestari FD, Faisal M, Fauzi M. Analisis overall equipment effectiveness (OEE) dan six big losses pada mesin washing vial di PT XYZ. J Bayesian J Ilm Stat Ekon. 2022;2(1). https://doi.org/10.46306/bay.v2i1
28. Mubarok MF, Kardoko H, Winantari AN. Analisis akar penyebab masalah dalam meningkatkan overall equipment effectiveness (OEE) mesin pengisi krim ke tube PT Kimia Farma Plant Watudakon. Media Pharm Indones. 2019;2(3). https://doi.org/10.24123/MPI.V2I3.1575
29. Risonarta V, Wardhani A. Increasing profitability of a manufacturing company by using the total productive maintenance approach: a review. Int J Mech Eng Technol Appl. 2023;4(1):39–50. https://doi.org/10.21776/mechta.2023.004.01.5
30. Nisbantoro FU, Jinan R, Purba HH. Measurement overall equipment effectiveness on injection moulding machine: a case study in injection moulding manufacturing industry. Int J Eng Res Adv Technol. 2018;4(8). https://doi.org/10.31695/IJERAT.2018.3302
31. Acharya A, Garg D, Singh N, Gahlaut U. Plant effectiveness improvement of overall equipment effectiveness using autonomous maintenance training: a case study. Int J Mech Prod Eng Res Dev. 2019;9(1):103–12. https://doi.org/10.24247/IJMPERDFEB201911
32. Harnawan C, Kosasih W, Kristina HJ. Penerapan total productive maintenance (TPM) dalam meningkatkan efektivitas mesin pengemas di perusahaan farmasi. J Teknol Ind. 2020;5(2):264–70. https://doi.org/10.24912/jmti.v3i3.33050
33. Memon AM. Analysing the impact of autonomous maintenance on the packaging line of a pharmaceutical industry. Quaid-e-Awam Univ Res J Eng Sci Technol. 2022;20(2):64–70. https://doi.org/10.52584/qrj.2002.08
34. Septiana MA, Hermana MFF, Hidayattulloh R, Permana F, Rochman DD. The calculation analysis of total productive maintenance (TPM) on the Plumatex FFS894 machine using the overall equipment effectiveness (OEE) method at PT XYZ pharmaceutical company. Turk J Comput Math Educ. 2021;12(7):2768–75. https://turcomat.org/index.php/turkbilmat/article/view/3813
35. Panikar S, Li J, Rane V, Gillam S, Callegari G, Kurtyka B, Lee S, et al. Integrating sensors for monitoring blend content in a pharmaceutical continuous manufacturing plant. Int J Pharm. 2021;606:120085. https://doi.org/10.1016/j.ijpharm.2020.120085
36. Zürcher P, Badr S, Knüppel S, Sugiyama H. Data-driven approach toward long-term equipment condition assessment in sterile drug product manufacturing. ACS Omega. 2022;7(41):36415–26. https://doi.org/10.1021/acsomega.2c04182
cara mengutip artikel
https://jurnal.unpad.ac.id/farmasetika/rt/captureCite/70346/27764
