 Majalah Farmasetika Jurnal Ilmiah Nasional Terakreditasi SINTA 3
Artikel Terkait
Majalah Farmasetika, 11 (4) 2026, 271-285
https://doi.org/10.24198/mfarmasetika.v11i4.70775
Artikel Penelitian
Shannon Patricia1*, Yoga Windhu Wardhana2
1Program Studi Profesi Apoteker, Fakultas Farmasi, Universitas Padjadjaran, Sumedang, Jawa Barat, Indonesia, 45363
2Departemen Farmasetika dan Teknologi Farmasi, Fakultas Farmasi, Universitas Padjadjaran, Sumedang, Jawa Barat, Indonesia, 45363
*E-mail: shannon21001@mail.unpad.ac.id
(Submit 22/05/2026, Revisi 29/05/2026, Diterima 13/05/2026, Terbit 17/05/2026)
Abstrak
Pengendalian kadar kelembaban merupakan parameter penting dalam proses pembuatan tablet karena berpengaruh langsung terhadap sifat fisik granul dan mutu produk jadi. Penelitian ini bertujuan untuk mengkaji risiko pengurangan pengujian loss on drying (LOD) pada tahap final mixing di industri farmasi “XYZ” menggunakan pendekatan Quality Risk Management (QRM) dengan metode Failure Mode and Effects Analysis (FMEA). Kajian risiko dilakukan secara observasional melalui pengamatan proses produksi, diskusi dengan personel terkait, dan studi pustaka. Penilaian risiko didasarkan pada tiga variabel, yaitu tingkat keparahan (severity), peluang kejadian (occurrence), dan kemampuan deteksi (detection), yang nantinya akan dihitung nilai Risk Priority Number (RPN) sebagai dasar untuk menentukan tingkat prioritas risiko dan kategori risiko yang selanjutnya dievaluasi. Hasil kajian risiko menunjukkan pengurangan pengujian LOD pada tahap final mixing pada proses granulasi basah menimbulkan tingkat risiko yang lebih tinggi dibandingkan granulasi kering. Pada granulasi basah, beberapa potensi kegagalan berada pada kategori risiko tinggi hingga sedang, terutama terkait variasi kadar air yang tidak terdeteksi dan interaksi kelembaban dengan fase luar yang dapat memengaruhi sifat alir, kompresibilitas, dan mutu tablet. Sedangkan, pada granulasi kering, potensi kegagalan berada pada kategori risiko rendah hingga sedang, dan setelah evaluasi pengendalian menunjukkan risiko residual yang rendah dan dapat diterima. Dengan demikian, pengurangan pengujian LOD pada tahap final mixing dapat dipertimbangkan pada granulasi kering dengan mempertahankan sistem pengendalian yang ada, namun memerlukan pengendalian risiko yang lebih ketat pada granulasi basah agar jaminan mutu produk obat tetap terjaga.
Kata kunci: Final mixing, FMEA, Loss on Drying, Quality Risk Management
Teks Lengkap:
Pendahuluan
Keselamatan penggunaan obat merupakan isu global yang menjadi perhatian utama tenaga kesehatan dan peneliti di seluruh dunia, karena kesalahan terkait obat dapat berdampak langsung terhadap keselamatan pasien [1]. Salah satu upaya penting dalam menjamin keselamatan penggunaan obat yaitu dengan memastikan mutu obat yang diproduksi tetap konsisten dan sesuai dengan persyaratan. Dalam hal ini, industri farmasi memiliki peranan penting dalam memproduksi obat yang bermutu, aman, dan efektif untuk dikonsumsi [2]. Oleh karena itu, mutu produk obat harus dirancang sejak tahap pengembangan, yang mencakup pengendalian proses produksi melalui pengukuran atribut mutu bahan dan proses secara tepat selama kegiatan manufaktur. Pengukuran ini dikenal sebagai in-process controls (IPC), yang berperan penting dalam menjamin konsistensi proses dan mutu produk. Salah satu atribut mutu yang paling umum dipantau dalam proses produksi adalah kadar kelembaban. Pengukuran kadar kelembaban yang akurat dan presisi sangat penting untuk menjamin keberhasilan tahap proses berikutnya [3–5].
Dalam proses pembuatan tablet, baik melalui granulasi basah maupun granulasi kering, pengendalian kadar kelembaban tetap diperlukan untuk memastikan bahan berada pada kondisi yang sesuai sebelum proses pencetakan [6]. Kelembaban granul setelah proses pengeringan, yang dinyatakan sebagai loss on drying (LOD), umumnya dianggap sebagai atribut mutu kritis yang berpengaruh terhadap mutu produk obat jadi [7]. Kelembaban yang berlebih dalam granul dapat memengaruhi densitas granul dan laju disolusi tablet. Selain itu, kadar kelembaban sisa setelah pengeringan granul juga memiliki pengaruh signifikan terhadap kekuatan hancur tablet [8,9]. Pada tahap akhir sebelum pencetakan tablet, pengendalian kadar kelembaban menjadi krusial karena berpengaruh langsung terhadap keberhasilan proses kompresi [10]. Posisi tahap final mixing sebagai pengujian LOD terakhir sebelum kompresi, serta perbedaan alurnya pada proses granulasi basah dan granulasi kering, disajikan pada Gambar 1. Potensi dampak LOD terhadap kualitas produk cukup signifikan menuntut adanya pendekatan sistematis berupa manajemen risiko untuk menilai dan mengendalikan risiko yang mungkin timbul.
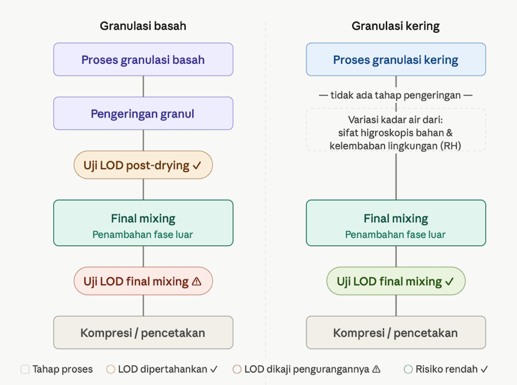
Gambar 1. Alur proses produksi granulasi basah dan granluasi kering.
Dalam industri farmasi, manajemen risiko mutu atau Quality Risk Management (QRM) didefinisikan sebagai suatu proses sistematis untuk menilai, mengendalikan, mengomunikasikan, dan meninjau risiko terhadap mutu produk obat [11]. Penerapan QRM bertujuan untuk memastikan produk tetap bermutu, aman, dan efektif melalui identifikasi potensi risiko serta penerapan langkah-langkah pengendalian yang sesuai [12]. Pemilihan metode dan instrumen yang digunakan dalam manajemen risiko memiliki peran penting dalam identifikasi risiko dan pengendalian dampaknya. Beberapa metode yang dapat digunakan dalam QRM, antara lain Failure Mode and Effects Analysis (FMEA), Fault Tree Analysis (FTA), Hazard Analysis and Critical Control Points (HACCP), Risk Ranking and Filtering, dan metode lainnya yang disesuaikan dengan pendekatannya [13]. Metode-metode tersebut berkontribusi positif terhadap peningkatan keselamatan pasien dan mutu produk melalui pendekatan yang sistematis dan berbasis risiko dalam pengendalian proses manufaktur farmasi [14,15].
FMEA merupakan metode analisis sistematis yang telah digunakan selama puluhan tahun untuk mengidentifikasi dan mengurangi risiko dengan menganalisis setiap komponen dalam suatu sistem untuk menentukan berbagai kemungkinan kegagalan serta dampaknya terhadap kinerja sistem secara keseluruhan [16]. Dalam penerapannya, FMEA berfokus pada proses manufaktur melalui perhitungan Risk Priority Number (RPN) yang didasarkan pada tiga variabel, yaitu tingkat keparahan (severity), peluang kejadian (occurrence), dan kemampuan deteksi (detection), masing-masing dengan skala penilaian 1 hingga 10 [16,17]. Metode FMEA relatif mudah diterapkan dan efektif dalam mengidentifikasi potensi kegagalan. Penerapan FMEA berperan penting dalam mendukung pencegahan atau pengurangan risiko kegagalan proses yang berpotensi berdampak terhadap mutu produk dan keselamatan pasien [17].
Selain itu, metode FMEA merupakan metode yang kuat untuk mengkaji potensi penyebab kegagalan dalam suatu protokol ilmiah, mengevaluasi prioritas manajemen risiko, serta mengidentifikasi tindakan spesifik yang diperlukan untuk memitigasi risiko [18]. Oleh karena itu, penggunaan metode FMEA sangat sesuai dalam penelitian ini untuk menilai secara sistematis potensi risiko yang timbul akibat pengurangan pengujian loss on drying (LOD) pada tahap final mixing sebagai tahap akhir sebelum pencetakan tablet, sehingga keputusan yang diambil tetap berbasis risiko dan tidak mengabaikan jaminan mutu produk.
Meskipun penerapan FMEA dalam industri farmasi telah banyak dikaji, sebagian besar studi yang tersedia berfokus pada proses pengisian produk steril, pengembangan formulasi berbasis Quality by Design (QbD), atau tahapan granulasi secara umum [19]. Kajian yang secara spesifik mengevaluasi risiko pengurangan pengujian LOD pada tahap final mixing sebagai titik pengendalian kelembaban akhir sebelum kompresi, sekaligus membandingkan profil risiko antara granulasi basah dan granulasi kering dalam satu kerangka FMEA yang terintegrasi, masih sangat terbatas dalam literatur yang tersedia. Penelitian ini mengisi celah tersebut dengan menyediakan kajian risiko berbasis bukti yang dapat digunakan sebagai landasan ilmiah bagi industri farmasi dalam menetapkan atau memodifikasi frekuensi pengujian LOD sebagai bagian dari in-process controls (IPC), tanpa mengorbankan jaminan mutu produk. Urgensi kajian ini semakin relevan seiring dengan tekanan efisiensi produksi yang mendorong rasionalisasi pengujian IPC, sementara regulasi yang berlaku termasuk Peraturan BPOM RI Nomor 7 Tahun 2024 tentang Standar CPOB dan panduan ICH Q9 mewajibkan setiap perubahan pada pengendalian proses didasarkan pada penilaian risiko yang sistematis dan terdokumentasi [20,21].
Metode
Penelitian dilakukan secara observasional di industri farmasi “XYZ” yang berlokasi di Jawa Barat. Kajian risiko terkait pengurangan pengujian LOD pada tahap final mixing dilakukan melalui pengamatan langsung terhadap proses produksi, terutama pada tahapan final mixing, serta melalui studi pustaka yang membahas pengaruh kadar air pada tahapan produksi tablet. Selanjutnya, dilakukan identifikasi terhadap kemungkinan risiko yang dapat terjadi akibat pengurangan pengujian LOD.
Penilaian Risiko
Penilaian risiko dilakukan melalui tahapan identifikasi risiko, analisis risiko, dan evaluasi risiko. Proses ini diawali dengan penetapan risiko secara jelas untuk memudahkan pemilihan metode manajemen risiko dan kebutuhan data yang relevan. Penilaian risiko dilakukan dengan mempertimbangkan 3 aspek utama dalam metode FMEA, yaitu tingkat keparahan (severity), peluang kejadian (occurrence), dan kemampuan deteksi (detection) [22].
Identifikasi Risiko
Identifikasi risiko dilakukan untuk mengidentifikasi dan mendefinisikan potensi bahaya yang relevan dengan pengurangan pengujian LOD pada tahap final mixing. Proses identifikasi risiko didasarkan pada riwayat data proses dan pengendalian mutu, analisis secara teoritis, atau opini [22]. Informasi tersebut digunakan untuk mengidentifikasi potensi kegagalan proses yang dapat berdampak terhadap mutu produk, khususnya terkait variasi kadar kelembaban campuran akhir yang berpengaruh pada keberhasilan proses kompresi dan mutu tablet.
Analisis Risiko
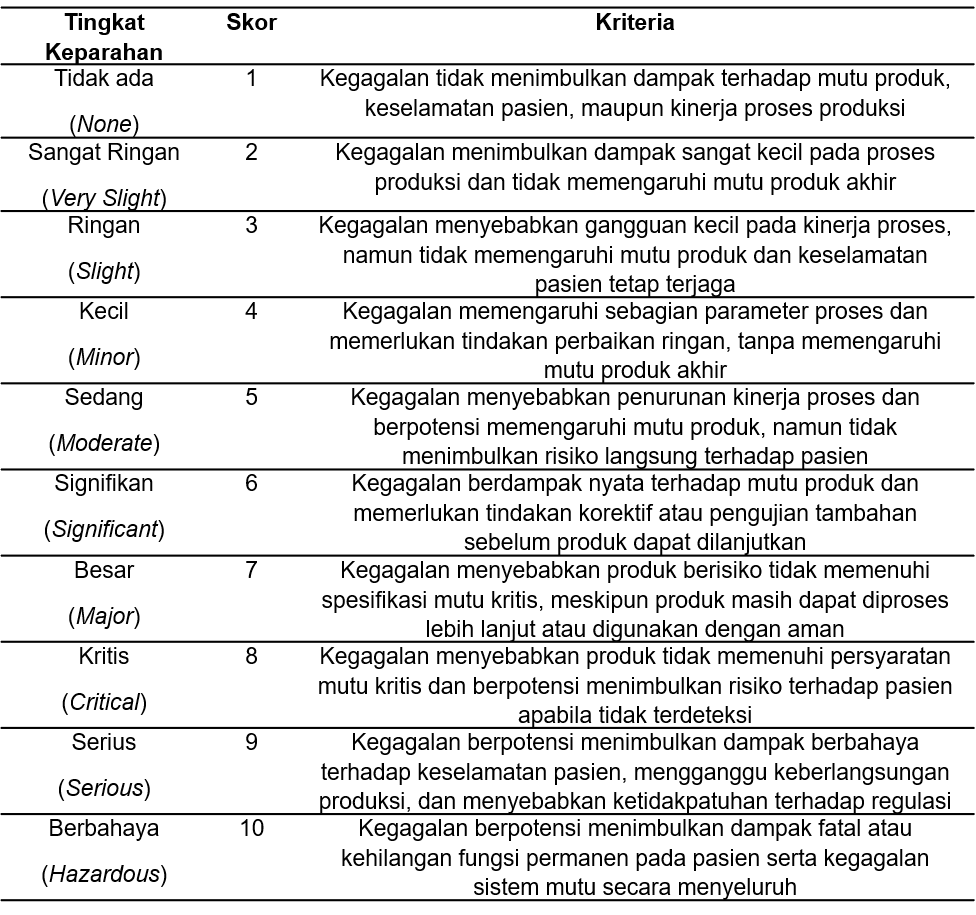
Analisis risiko dilakukan untuk memperkirakan tingkat risiko dari bahaya yang telah diidentifikasi dengan menilai kemungkinan kejadian, tingkat keparahan, serta kemampuan deteksi [22]. Skala penilaian masing-masing parameter berada pada rentang 1—10. Tingkat keparahan (severity) didefinisikan sebagai tingkat keseriusan dampak yang dapat ditimbulkan apabila suatu kegagalan terjadi pada tahap final mixing akibat pengurangan pengujian LOD. Skor severity ditetapkan berdasarkan skenario terburuk yang masih realistis dan masuk akal [23,24]. Kriteria penilaian severity mengacu pada Tabel 1.
Tabel 1. Kategori Tingkat Keparahan (Severity)
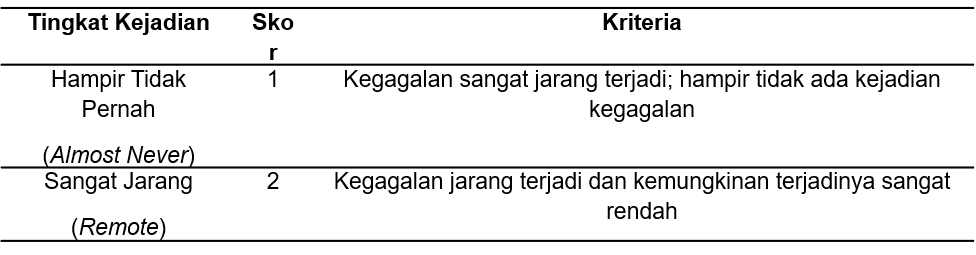
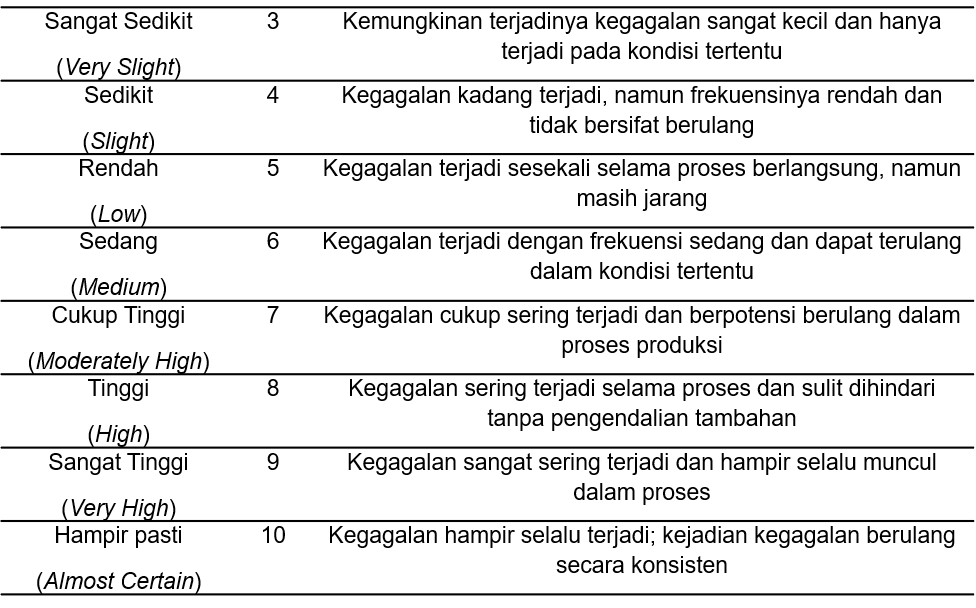
Kemungkinan kejadian (occurrence) menggambarkan kemungkinan terjadinya atau seberapa sering kegagalan tersebut diperkirakan terjadi [23,24]. Kriteria penilaian occurrence mengacu pada Tabel 2.
Tabel 2. Kategori Kemungkinan Kejadian (Occurrence)
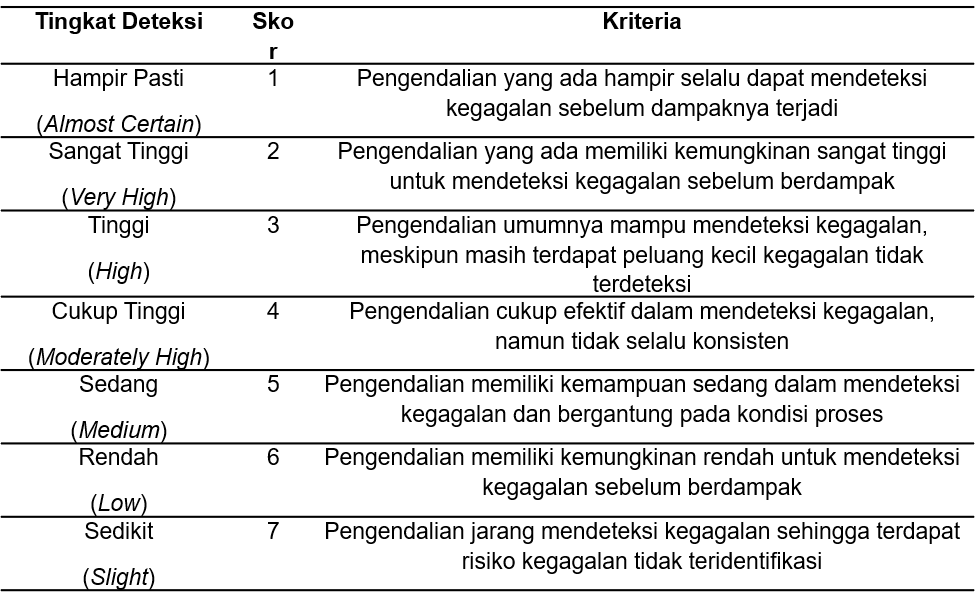
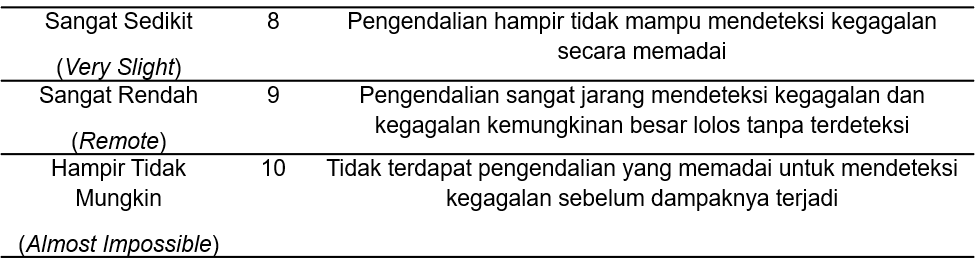
Kemampuan deteksi (detection) menggambarkan kemungkinan untuk mendeteksi suatu kegagalan atau dampak kegagalan sebelum dampak tersebut terjadi. Semakin mudah suatu kegagalan terdeteksi, semakin rendah skor yang diberikan [23,24]. Kriteria penilaian detection mengacu pada Tabel 3.
Tabel 3. Kategori Kemampuan Deteksi (Detection)
Evaluasi Risiko
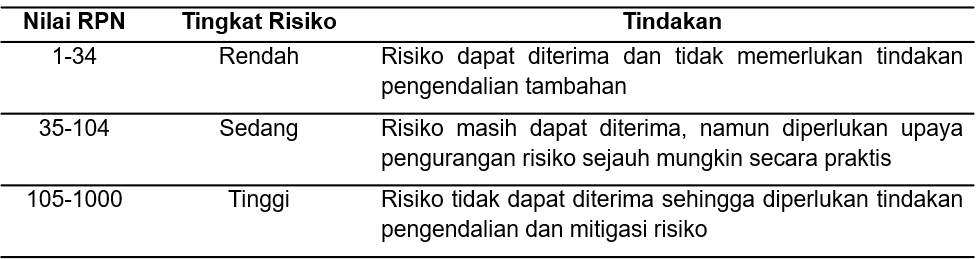
Evaluasi risiko menggunakan metode FMEA dilakukan dengan menilai tiga parameter utama, yaitu tingkat keparahan (severity), peluang kejadian (occurrence), dan kemampuan deteksi (detection), masing-masing menggunakan penilaian 1—10. Nilai Risk Priority Number (RPN) ditentukan melalui perkalian ketiga parameter tersebut, yaitu severity (S) x occurrence (O) x detection (D). Nilai RPN digunakan sebagai dasar untuk menentukan tingkat prioritas risiko dan kategori risiko yang selanjutnya dievaluasi [19]. Pemetaan nilai RPN menghasilkan tiga kategori risiko, yaitu risiko rendah (low atau minor), sedang (moderate), dan tinggi (high atau major), sebagaimana disajikan pada Tabel 4.
Tabel 4. Klasifikasi Tingkat Risiko Berdasarkan Nilai RPN
Pengendalian Risiko
Pengendalian risiko dilakukan untuk menurunkan tingkat risiko hingga berada pada batas yang dapat diterima. Penentuan tindakan pengendalian dilakukan dengan mempertimbangkan keseimbangan antara manfaat, risiko, dan sumber daya yang tersedia. Evaluasi pengendalian risiko mencakup penilaian terhadap tingkat penerimaan risiko, penentuan tindakan mitigasi yang diperlukan, serta identifikasi potensi munculnya risiko baru sebagai dampak dari penerapan tindakan pengendalian [22]. Pengendalian risiko dapat dilakukan melalui penetapan kebijakan atau standar baru, perubahan secara fisik atau desain, serta perubahan terhadap cara kerja yang diterapkan, dengan tujuan menghilangkan risiko sepenuhnya atau mengurangi tingkat risiko [19].
Hasil
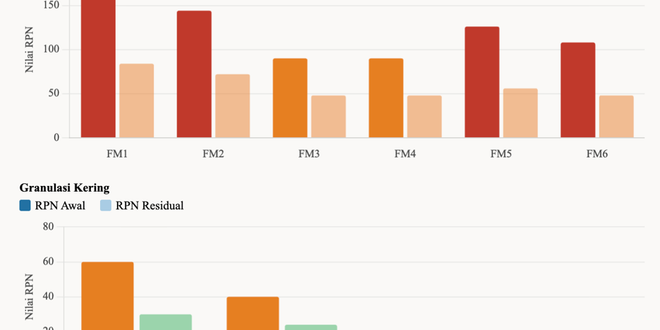
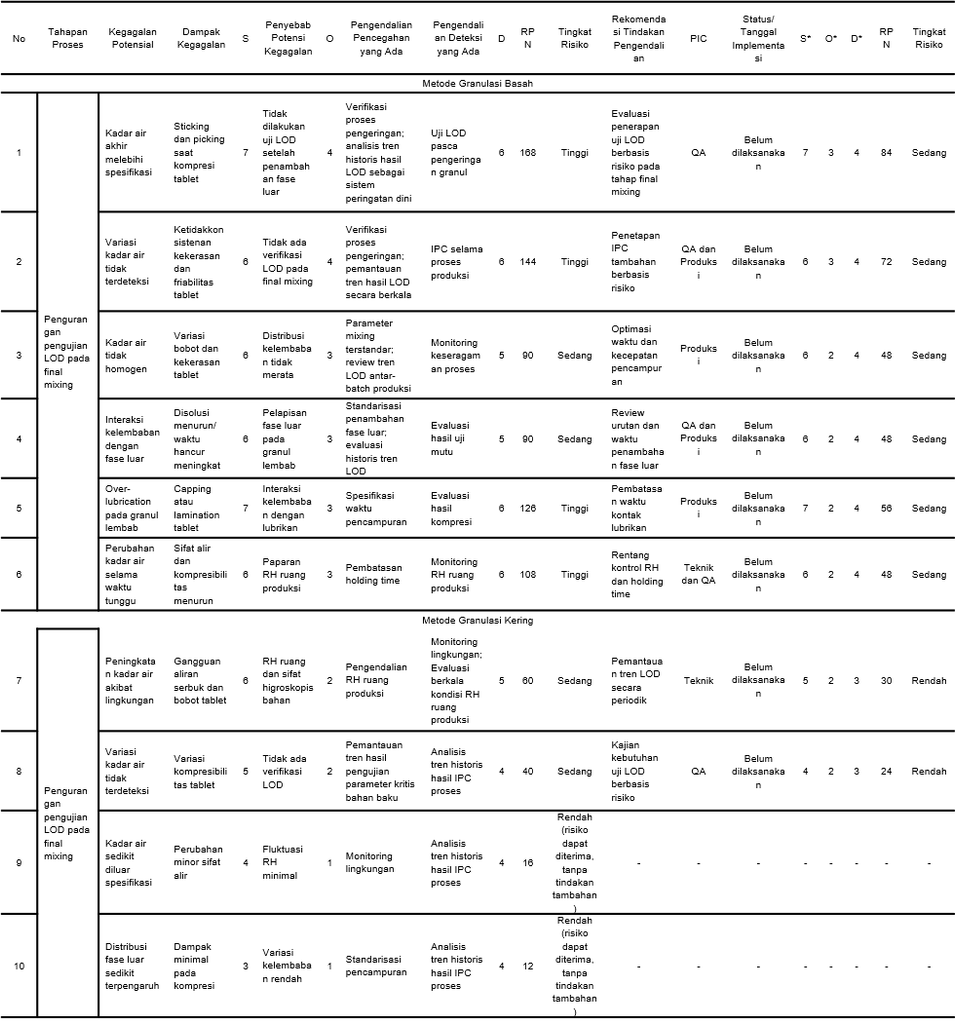
Hasil kajian risiko kegagalan pada tahap final mixing di industri farmasi “XYZ” diperoleh melalui observasi langsung terhadap proses produksi dan diskusi dengan personel terkait. Identifikasi potensi kegagalan yang mungkin timbul akibat pengurangan pengujian LOD, baik pada proses granulasi basah maupun granulasi kering, disajikan pada Tabel 5. Perbandingan nilai RPN awal dan residual untuk seluruh potensi kegagalan yang teridentifikasi disajikan pada Gambar 2.
Tabel 5. Hasil Kajian Risiko Metode FMEA
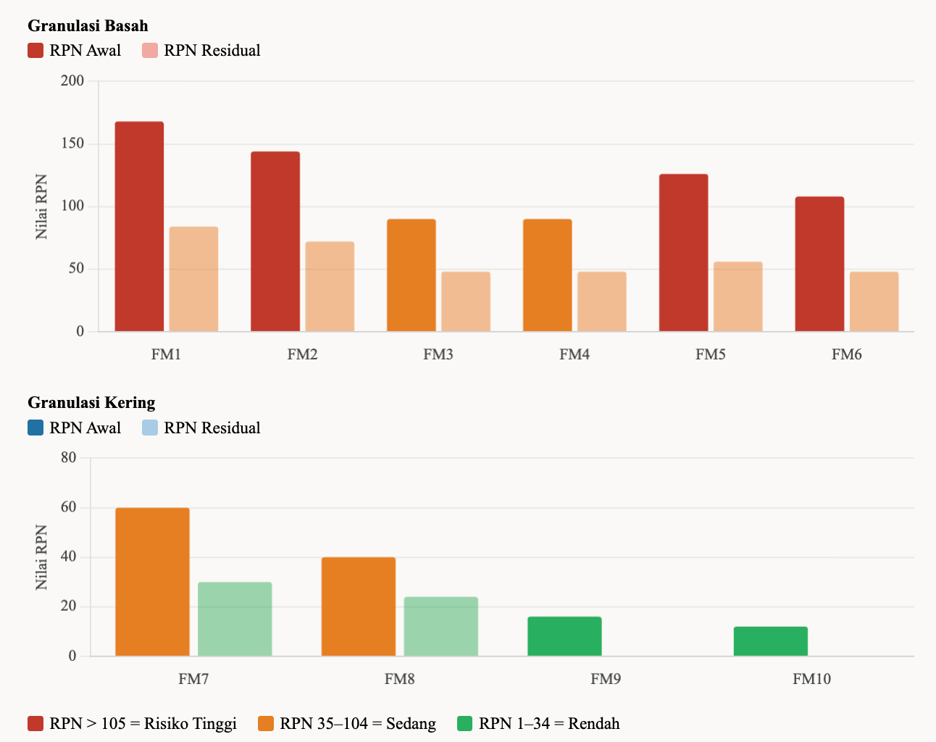
Gambar 2. Perbandingan nilai RPN awal dan RPN residual pada proses granulasi basah (FM1 – FM6) dan granulasi kering (FM7 – FM10)
Pembahasan
Berdasarkan hasil kajian risiko yang dirangkum dalam Tabel 5, terlihat bahwa terdapat perbedaan tingkat risiko yang timbul akibat pengurangan pengujian LOD pada tahap final mixing pada proses granulasi basah dengan granulasi kering. Hal ini menegaskan bahwa kadar air merupakan parameter kritis yang berperan penting dalam menentukan sifat fisik granul dan mutu tablet. Kadar air memengaruhi kohesivitas partikel, densitas bulk, kemampuan alir, dan pembentukan ikatan antarpartikel selama proses kompresi [25,26]. Oleh karena itu, pengendalian LOD pada tahap final mixing memiliki peran penting dalam menjaga konsistensi mutu produk sebelum memasuki tahap kompresi.
Berdasarkan hasil analisis FMEA pada pengurangan pengujian LOD pada final mixing, rekomendasi tindakan pengendalian difokuskan pada penurunan probabilitas terjadinya kegagalan serta peningkatan pengendalian proses. Evaluasi ulang terhadap rekomendasi tindakan pengendalian dilakukan dengan menghitung kembali nilai Risk Priority Number (RPN) untuk menilai efektivitas pengendalian yang diusulkan dan menentukan tingkat risiko residual yang dihasilkan.
Pada proses granulasi basah, tingkat risiko yang teridentifikasi cenderung lebih tinggi dibandingkan dengan proses granulasi kering, sebagaimana tercantum dalam Tabel 5. Tingginya risiko ini akibat adanya tahapan granulasi yang melibatkan penambahan cairan pengikat [27]. Meskipun pengujian LOD telah dilakukan setelah proses pengeringan, pengurangan pengujian LOD pada tahap final mixing berpotensi menyebabkan perubahan kadar air residu yang tidak terdeteksi, terutama akibat interaksi granul dengan fase luar serta paparan kelembaban lingkungan selama proses pencampuran. Kondisi ini berpotensi memengaruhi homogenitas kadar air dalam campuran akhir dan berdampak pada sifat alir, kompresibilitas, serta kualitas tablet yang dihasilkan [8,28].
Selain itu, pada hasil kajian risiko menunjukkan bahwa variasi kadar air yang tidak homogen dalam campuran akhir pada granulasi basah dapat memengaruhi konsistensi kekerasan, bobot tablet, laju disolusi, dan friabilitas. Granul dengan kadar air yang berbeda cenderung memiliki sifat alir dan kompresibilitas yang tidak seragam, sehingga berpotensi menimbulkan variasi mutu produk obat jadi [10,29]. Kadar air berlebih dapat meningkatkan kohe
sivitas partikel dan adhesi terhadap punch dan die, sedangkan kadar air yang terlalu rendah dapat menurunkan kemampuan pembentukan ikatan antarpartikel selama proses kompresi [29,30].
Meskipun demikian, tidak adanya kategori risiko sangat tinggi pada proses granulasi basah menunjukkan bahwa sistem pengendalian yang ada masih memberikan perlindungan yang memadai. Bentuk pengendalian yang mampu menurunkan kemungkinan kejadian dan meningkatkan peluang deteksi kegagalan meliputi pengujian LOD setelah pengeringan granul, validasi proses pengeringan, pengendalian parameter pencampuran, dan pembatasan waktu tunggu sebelum kompresi. Hal ini sesuai dengan prinsip QRM, di mana risiko residu yang masih dapat dikendalikan tidak dikategorikan sebagai risiko ekstrem [21].
Pada poin 1 tabel FMEA, potensi kegagalan berupa kadar air akhir yang melebihi spesifikasi pada final mixing metode granulasi basah memiliki nilai RPN awal sebesar 168 yang tergolong sebagai risiko tinggi. Sebagaimana ditunjukkan pada Gambar 2, risiko ini berpotensi menimbulkan permasalahan mutu seperti sticking dan picking pada proses kompresi tablet. Rekomendasi tindakan pengendalian difokuskan pada penerapan pendekatan berbasis risiko dalam pengujian LOD serta pemanfaatan analisis tren historis hasil pengukuran LOD sebagai sistem peringatan dini. Hasil evaluasi ulang menunjukkan bahwa penerapan rekomendasi pengendalian tersebut menurunkan nilai occurrence dan detection, sehingga nilai RPN berkurang menjadi 84. Nilai ini menunjukkan bahwa risiko telah menurun ke kategori sedang dan dapat diterima. Meskipun demikian, risiko tidak dapat dieliminasi sepenuhnya karena kadar air merupakan parameter kritis yang memengaruhi mutu produk, sehingga risiko dikategorikan sebagai risiko residual yang perlu dikendalikan melalui pemantauan berkelanjutan.
Potensi kegagalan lain yang teridentifikasi dalam tabel FMEA menunjukkan nilai RPN awal yang lebih rendah dibandingkan poin 1. Setelah dilakukan evaluasi terhadap rekomendasi tindakan pengendalian, seluruh risiko tersebut mengalami penurunan nilai RPN dan berada pada kategori risiko rendah hingga sedang. Risiko-risiko tersebut dikategorikan sebagai risiko residual yang masih dapat diterima dan dikendalikan melalui penerapan pengendalian proses serta pemantauan mutu secara konsisten.
Sebagai perbandingan, berbeda dengan granulasi basah, tingkat risiko yang teridentifikasi pada proses granulasi kering berada pada kategori risiko rendah hingga sedang. Pada Gambar 2 diperlihatkan bahwa seluruh failure mode pada granulasi kering (FM7 – FM10) memiliki nilai RPN awal yang jauh lebih rendah dibandingkan granulasi basah (FM1 – FM6), dan nilai RPN residualnya berada pada kategori rendah tanpa memerlukan tindakan mitigasi tambahan yang signifikan. Hal ini disebabkan oleh tidak adanya tahapan penambahan cairan dalam proses granulasi, sehingga sumber utama variasi kadar air dalam final mixing berasal dari sifat higroskopis bahan baku dan kondisi kelembaban lingkungan produksi. Selama pengendalian kelembaban relatif ruang produksi dilakukan dengan baik, pada rentang 45-70% RH, serta bahan baku memenuhi spesifikasi, perubahan kadar air yang terjadi umumnya bersifat minimal dan tidak berdampak signifikan terhadap mutu tablet [31].
Kategori risiko rendah pada granulasi kering menunjukkan bahwa pengurangan pengujian LOD pada tahap final mixing memiliki dampak yang relatif kecil terhadap mutu produk. Hal ini tercermin dari nilai severity dan occurrence yang rendah, serta kemampuan detection yang masih memadai melalui pengendalian lingkungan dan spesifikasi bahan baku. Dengan demikian, proses granulasi kering menunjukkan stabilitas yang lebih baik terhadap variasi kadar air dibandingkan granulasi basah.
Hasil kajian risiko dalam penelitian ini sejalan dan dapat dibandingkan dengan beberapa studi serupa yang telah dipublikasikan. Alsaidalani dan Elmadhoun (2022) menerapkan FMEA pada tahap pengisian dan penanganan akhir produk steril, dan menemukan bahwa sejumlah kegagalan dengan nilai RPN awal di atas 200 berhasil diturunkan ke kategori risiko yang dapat diterima setelah penerapan tindakan pengendalian yang terstruktur [19]. Pola penurunan RPN ini konsisten dengan temuan penelitian ini, di mana nilai RPN awal tertinggi pada granulasi basah (RPN = 168) dapat diturunkan menjadi kategori sedang (RPN = 84) melalui rekomendasi pengendalian berbasis risiko, yang mengonfirmasi bahwa pendekatan FMEA efektif dalam menurunkan risiko ke tingkat yang dapat diterima meskipun tidak dapat mengeliminasi risiko sepenuhnya.
Di sisi lain, Fahmy et al. (2012) dalam pengembangan tablet siprofloksasin dengan metode granulasi kering (roller compaction) menggunakan FMEA dalam kerangka QbD, menyimpulkan bahwa variasi kelembaban pada tahap blending ekstragranular dikategorikan sebagai risiko rendah, selama pengendalian kelembaban relatif ruang produksi dilakukan dalam kondisi GMP yang memadai [32]. Temuan tersebut selaras dengan hasil kajian ini yang menunjukkan bahwa pada proses granulasi kering, kadar air merupakan parameter dengan potensi risiko yang relatif kecil dan dapat dikendalikan secara memadai melalui pengendalian lingkungan dan spesifikasi bahan baku. Secara keseluruhan, perbandingan ini memperkuat validitas metodologi dan temuan penelitian ini, sekaligus menunjukkan bahwa profil risiko LOD pada tahap final mixing bersifat spesifik terhadap metode granulasi yang digunakan.
Secara keseluruhan, hasil kajian risiko menggunakan metode FMEA menegaskan bahwa pengurangan pengujian LOD pada tahap final mixing memberikan dampak risiko yang lebih signifikan pada proses granulasi basah dibandingkan granulasi kering. Oleh karena itu, keputusan untuk mengurangi pengujian LOD pada tahap final mixing harus dipertimbangkan secara cermat, khususnya pada proses granulasi basah, dengan penyesuaian tingkat pengendalian mutu yang memadai agar jaminan mutu produk tetap terjaga. Pendekatan ini sejalan dengan prinsip Quality Risk Management, di mana pengendalian risiko difokuskan pada penurunan risiko ke tingkat yang dapat diterima melalui pencegahan dan pemantauan yang efektif, tanpa menambah beban pengujian yang tidak proporsional.
Kesimpulan
Kajian risiko menggunakan metode Failure Mode and Effects Analysis (FMEA) menunjukkan bahwa pengurangan pengujian loss on drying (LOD) pada tahap final mixing memberikan dampak risiko yang berbeda antara proses granulasi basah dan granulasi kering. Pada granulasi basah, diperolah kategori risiko tinggi hingga sedang (RPN awal 90 –168, residual 48 – 84), sedangkan pada granulasi kering risiko berada pada kategori rendah hingga sedang (RPN awal 12 – 60, residual 12 – 30) dan dapat diterima setelah evaluasi pengendalian. Berdasarkan hasil tersebut, pengurangan pengujian LOD pada tahap final mixing dapat dipertimbangkan pada granulasi kering dengan mempertahankan sistem pengendalian yang ada, namun pada granulasi basah pengujian LOD tetap diperlukan dan pengurangannya harus disertai pengendalian risiko yang lebih ketat meliputi pemantauan tren historis LOD, pengendalian kelembaban lingkungan, dan pembatasan waktu tunggu sebelum kompresi untuk memastikan jaminan mutu produk obat tetap terjaga.
Daftar Pustaka
1. Anjalee JAL, Rutter V, Samaranayake NR. Application of failure mode and effects analysis (FMEA) to improve medication safety in the dispensing process – a study at a teaching hospital, Sri Lanka. BMC Public Health. 2021;21(1). doi:10.1186/s12889-021-11369-5 PubMed PMID: 34284737.
2. Barnes J. Blackwell Science, Ltd Oxford, UK BCPBritish Journal of Clinical Pharmacology 0306-5251Blackwell Publishing 2003 55Review Article Complementary medicines. Part I: Regulation and qualityJ. Br J Clin Pharmacol. Barnes; 2003.
3. Razvi SZA, Kamm I, Nguyen T, Pellett JD, Kumar A. Loss on Drying Using Halogen Moisture Analyzer: An Orthogonal Technique for Monitoring Volatile Content for In-Process Control Samples during Pharmaceutical Manufacturing. Org Process Res Dev. 2021;25(2):300–7. doi:10.1021/acs.oprd.0c00512
4. Medendorp J, Shapally S, Vrieze D, Tolton K. Process Control of Drug Product Continuous Manufacturing Operations-a Study in Operational Simplification and Continuous Improvement [Internet]. doi:10.1007/s12247-020-09498-2/Published
5. Roggo Y, Pauli V, Jelsch M, Pellegatti L, Elbaz F, Ensslin S, et al. Continuous manufacturing process monitoring of pharmaceutical solid dosage form: A case study. J Pharm Biomed Anal. 2020;179. doi:10.1016/j.jpba.2019.112971
6. Vadaga AK, Gudla SS, Nareboina GSK, Gubbala H, Golla B. Comprehensive review on modern techniques of granulation in pharmaceutical solid dosage forms. Intelligent Pharmacy. KeAi Publishing Communications Ltd.; 2024. p. 609–29. doi:10.1016/j.ipha.2024.05.006
7. Rehrl J, Sacher S, Horn M, Khinast J. End-point prediction of granule moisture in a ConsiGmaTM-25 segmented fluid bed dryer. Pharmaceutics. 2020;12(5). doi:10.3390/pharmaceutics12050452
8. Gabbott IP, Al Husban F, Reynolds GK. The combined effect of wet granulation process parameters and dried granule moisture content on tablet quality attributes. European Journal of Pharmaceutics and Biopharmaceutics. 2016;106:70–8. doi:10.1016/j.ejpb.2016.03.022 PubMed PMID: 27016211.
9. van den Ban S, Goodwin DJ. The Impact of Granule Density on Tabletting and Pharmaceutical Product Performance. Pharm Res. 2017;34(5):1002–11. doi:10.1007/s11095-017-2115-5 PubMed PMID: 28188541.
10. Koumbogle K, Gosselin R, Gitzhofer F, Abatzoglou N. Moisture Behavior of Pharmaceutical Powder during the Tableting Process. Pharmaceutics. 2023;15(6). doi:10.3390/pharmaceutics15061652
11. Kumar N, Jha A. Quality risk management during pharmaceutical ‘good distribution practices’ – A plausible solution. Bulletin of Faculty of Pharmacy, Cairo University. 2018;56(1):18–25. doi:10.1016/j.bfopcu.2017.12.002
12. Singh J. International conference on harmonization of technical requirements for registration of pharmaceuticals for human use. In: Journal of Pharmacology and Pharmacotherapeutics. Wolters Kluwer Medknow Publications; 2015. p. 185–7. doi:10.4103/0976-500X.162004
13. Bhattacharya J. Quality Risk Management-Understanding and Control the Risk in Pharmaceutical Manufacturing Industry. International Journal of Pharmaceutical Science Invention ISSN [Internet]. Online; 2015. Available from: www.ijpsi.org
14. Simsekler MCE, Kaya GK, Ward JR, Clarkson PJ. Evaluating inputs of failure modes and effects analysis in identifying patient safety risks. Int J Health Care Qual Assur. 2019;32(1):191–207. doi:10.1108/IJHCQA-12-2017-0233 PubMed PMID: 30859865.
15. McGowan J, Wojahn A, Nicolini JR. Risk Management Event Evaluation and Responsibilities. Florida: StatPearls Publishing.
16. DeRosier J, Stalhandske E, Bagian JP, Nudell T. Using health care Failure Mode and Effect Analysis: the VA National Center for Patient Safety’s prospective risk analysis system. Jt Comm J Qual Improv. 2002;28(5). doi:10.1016/s1070-3241(02)28025-6 PubMed PMID: 12053459.
17. El-Awady SMM. Overview of Failure Mode and Effects Analysis (FMEA): A Patient Safety Tool. Global Journal on Quality and Safety in Healthcare. 2023;6(1):24–6. doi:10.36401/JQSH-23-X2
18. Mascia A, Cirafici AM, Bongiovanni A, Colotti G, Lacerra G, Di Carlo M, et al. A failure mode and effect analysis (FMEA)-based approach for risk assessment of scientific processes in non-regulated research laboratories. Accreditation and Quality Assurance. 2020;25(5–6):311–21. doi:10.1007/s00769-020-01441-9
19. Alsaidalani R, Elmadhoun B. Quality Risk Management in Pharmaceutical Manufacturing Operations: Case Study for Sterile Product Filling and Final Product Handling Stage. Sustainability (Switzerland). 2022;14(15). doi:10.3390/su14159618
20. BPOM RI. Peraturan Kepala Badan Pengawas Obat dan Makanan Republik Indonesia Nomor 12 Tahun 2014 Tentang Persyaratan Mutu Obat Tradisional. Jakarta: BPOM RI; 2014.
21. European Medicines Agency. ICH Guideline Q9 on Quality Risk Management. United Kingdom: European Medicines Agency; 2015.
22. Badan Pengawas Obat dan Makanan Republik Indonesia. Peraturan Badan Pengawas Obat dan Makanan Republik Indonesia Nomor 7 Tahun 2024 tentang Standar Cara Pembuatan Obat yang Baik. Jakarta: BPOM RI; 2024.
23. Alberta College of Pharmacy. The Systems Approach to Quality Assurance for Pharmacy Practice: A Framework for Mitigating Risk [Internet]. Toronto: ISMP Canada; 2012. Available from: www.ismp-canada.org.
24. Ridlo AF. Effectiveness Analysis of the Application of the Failure Mode and Effect Analysis Method with Failure Defense Task for Reliability Management Improvement in Sea Water Desalination System of PLTU Paiton Baru (1 X 660 MW). IPTEK Journal of Proceedings Series. 2019;5:2354–6026.
25. Aulton ME, Taylor KMG. Aulton’s Pharmaceutics: The Design and Manufacture of Medicines. 5th Edition. Amsterdam: Elsevier; 2017.
26. Lachman L, Lieberman HA, Kanig JL. The Theory and Practice of Industrial Pharmacy. 2nd Edition. USA: Lea & Febiger; 1986.
27. Becker D, Rigassi T, Bauer-Brandi A. Effectiveness of Binders in Wet Granulation: A Comparison Using Model Formulations of Different Tabletability. Drug Dev Ind Pharm. 1997;23(8):791–808.
28. Crouter A, Briens L. The effect of moisture on the flowability of pharmaceutical excipients. AAPS PharamSciTech. 2014;15(1):65–74. doi:10.1208/s12249-013-0036-0 PubMed PMID: 24092523.
29. Mukherjee R, Sen K, Fontana L, Mao C, Chaudhuri B. Quantification of Moisture-Induced Cohesion in Pharmaceutical Mixtures. J Pharm Sci. 2019;108(1):223–33. doi:10.1016/j.xphs.2018.07.006 PubMed PMID: 30017891.
30. Wu Z, Wu Y, Zakhvatayeva A, Wang X, Liu Z, Yang M, et al. Influence of moisture content on die filling of pharmaceutical powders. J Drug Deliv Sci Technol. 2022;78. doi:10.1016/j.jddst.2022.103985
31. Ibrahim I, Mann J, Abbott A, Winge F, Davis A, Hens B, et al. Linking powder to tablet stability: Length- and time-scale prediction of moisture sorption. Int J Pharm. 2025;684. doi:10.1016/j.ijpharm.2025.126154 PubMed PMID: 40957541.
32. Fahmy R, Kona R, Dandu R, Xie W, Claycamp G, Hoag SW. Quality by design I: Application of failure mode effect analysis (FMEA) and Plackett-Burman design of experiments in the identification of “main factors” in the formulation and process design space for roller-compacted ciprofloxacin hydrochloride immediate-release tablets. AAPS PharmSciTech. 2012;13(4):1243–54. doi:10.1208/s12249-012-9844-x PubMed PMID: 22993122.
cara mengutip artikel
https://jurnal.unpad.ac.id/farmasetika/rt/captureCite/70775/28026