 Majalah Farmasetika Jurnal Ilmiah Nasional Terakreditasi SINTA 3
Artikel Terkait
Majalah Farmasetika, 11 (4) 2026, 286-301
https://doi.org/10.24198/mfarmasetika.v11i4.70522
Artikel Penelitian
Asfa Maryuni Fadilah1 *, Holis Abdul Holik2
1Program Studi Profesi Apoteker, Fakultas Farmasi, Universitas Padjadjaran, Bandung, Indonesia
2Departemen Analisis Farmasi dan Kimia Medisinal, Fakultas Farmasi, Universitas Padjadjaran, Jl. Raya Bandung Sumedang Km. 21 Jatinangor 45363
*E-mail: asfa25001@mail.unpad.ac.id
(Submit 00/00/2026, Revisi 00/00/2026, Diterima 00/00/2026, Terbit 00/00/2026)
Abstrak
Industri farmasi menghadapi persaingan ketat, sehingga efektivitas mesin menjadi kunci untuk menjaga produktivitas dan kualitas produk. Downtime dapat menurunkan kinerja, yang diukur melalui Overall Equipment Effectiveness (OEE). Penelitian ini menganalisis Planned dan Unplanned Downtime yang mempengaruhi OEE pada mesin LB-1 dan LB-2 di Industri Farmasi PT. Z periode Januari – Desember 2025. Analisis menggunakan grafik Pareto untuk mengidentifikasi penyebab downtime tertinggi, kemudian dievaluasi dengan metode 5 Why Analysis untuk menemukan akar masalah dan rekomendasi continuous improvement. Hasil menunjukkan nilai OEE rata-rata LB-1 sebesar 71,51% dan LB-2 sebesar 70,40%. Planned downtime tertinggi didominasi lunch and breaks, CIL (cleaning, inspection, and lubrication), material change dan change batch, sedangkan unplanned downtime didominasi oleh unplanned stops, breakdown, dan process instability. Upaya continuous improvement difokuskan pada peningkatan kompetensi operator melalui multiskilling dan pergantian shift saat istirahat, optimalisasi autonomous maintenance, Single Minute Exchange of Die (SMED) untuk menekan waktu changeover, standarisasi parameter melalui centerlining, penguatan monitoring dan kontrol proses, inspeksi fungsional rutin, pengetatan spesifikasi material, optimalisasi preventive maintenance dan breakdown maintenance dan optimalisasi Poka Yoke untuk mencegah cacat sejak awal. Pemantauan OEE secara berkala terbukti menjadi strategi efektif dalam menurunkan downtime dan meningkatkan nilai OEE secara berkelanjutan.
Kata Kunci: Industri Farmasi, OEE, Planned Downtime, Unplanned Downtime,
Efektivitas Mesin.
Teks Lengkap:
Pendahuluan
Industri farmasi merupakan badan usaha yang memiliki izin resmi sesuai dengan ketentuan peraturan perundang-undangan untuk melaksanakan kegiatan produksi obat atau bahan obat yang menjamin aspek keamanan, mutu, dan khasiat produk (1). Sebagai salah satu sektor manufaktur strategis adalah industri farmasi dengan tingkat persaingan yang semakin ketat dan kompetitif (2). Kondisi persaingan tersebut mendorong industri farmasi untuk senantiasa meningkatkan kinerja operasional serta kualitas produk yang dihasilkan agar mampu bertahan dan berkembang di tengah dinamika pasar (3). Upaya peningkatan kinerja tersebut dapat dicapai melalui optimalisasi produktivitas dengan meminimalkan berbagai potensi kerugian dalam proses produksi, yang salah satunya sangat dipengaruhi oleh kinerja fasilitas produksi, khususnya mesin (4). Mesin yang beroperasi secara optimal memiliki peranan penting dalam menunjang keberhasilan industri manufaktur, sehingga diperlukan kegiatan perawatan dan pemeliharaan yang terencana untuk mencegah kerusakan, menurunkan tingkat kegagalan produk, serta memastikan pencapaian target waktu produksi sesuai dengan kebutuhan pelangga(5); (6). Kinerja mesin yang baik juga berkontribusi terhadap peningkatan kualitas produk, sehingga memperkuat kepuasan dan loyalitas konsumen terhadap perusahaan (7).
Efektivitas mesin menjadi salah satu faktor kunci dalam mendukung keberhasilan proses produksi, yaitu apabila mampu memenuhi target produksi secara tepat waktu, tepat jumlah, dan sesuai tujuan yang telah ditetapkan (8). Dalam konteks industri farmasi, peningkatan efektivitas produksi dapat dilakukan melalui pengendalian pemborosan, seperti waktu kerusakan mesin (breakdown time), downtime yang berkepanjangan, serta tingginya jumlah produk cacat selama proses produksi (9). Salah satu pendekatan untuk mengatasi permasalahan tersebut adalah Total Productive Maintenance (TPM). TPM merupakan konsep pemeliharaan yang melibatkan seluruh elemen dalam perusahaan dengan tujuan mencapai zero breakdown, zero defect, dan zero accident. Tingkat keberhasilan penerapan TPM dalam perusahaan umumnya diukur melalui indikator Overall Equipment Effectiveness (OEE) (10).
OEE merupakan metrik kinerja produktivitas yang banyak digunakan di industri untuk mendukung pengambilan keputusan pengendalian produksi (11). OEE menggambarkan sejauh mana mesin dan peralatan dioperasikan secara optimal. OEE merupakan indikator kinerja yang mengintegrasikan tiga komponen utama, yaitu availability, performance, dan quality yang masing-masing mencerminkan kesiapan operasional mesin, kesesuaian kecepatan aktual terhadap kecepatan teoritis, serta proporsi produk baik yang dihasilkan (12). Nilai OEE yang rendah mengindikasikan adanya inefisiensi dalam proses produksi dan berpotensi menimbulkan kerugian finansial bagi perusahaan, sehingga pengukuran dan evaluasi OEE menjadi penting sebagai dasar perbaikan kinerja mesin dan peningkatan produktivitas secara keseluruhan (13). Nilai OEE umumnya dinyatakan dalam bentuk persentase dan digunakan untuk mengklasifikasikan tingkat kinerja mesin atau lini produksi dengan membandingkannya terhadap standar kelas dunia (world class) (14).
Untuk mengidentifikasi penyebab utama kerugian atau kerusakan yang terjadi dalam proses produksi, analisis menggunakan grafik Pareto sering diterapkan (15).
Grafik Pareto menyajikan data berdasarkan urutan peringkat dari yang paling besar hingga paling kecil untuk membantu mengidentifikasi masalah yang paling prioritas untuk diselesaikan dan menerapkan prinsip pareto 80/20, yaitu sekitar 80% permasalahan berasal dari 20% penyebab utama, sehingga perusahaan dapat memfokuskan upaya perbaikan pada faktor yang paling berpengaruh guna mencapai hasil yang optimal (16). Alat ini efektif dalam membantu perusahaan memfokuskan upaya perbaikan pada faktor yang paling berpengaruh (17).
Root Cause Analysis (RCA) adalah pendekatan yang digunakan untuk mengidentifikasi penyebab utama suatu masalah. Pendekatan ini membantu memastikan bahwa permasalahan tidak hanya ditangani pada gejalanya, tetapi diselesaikan hingga ke sumber penyebabnya (18). Pendekatan ini dapat dilakukan menggunakan metode 5 Why Analysis. Metode ini merupakan alat yang sederhana namun efektif untuk mengidentifikasi akar permasalahan melalui penelusuran hubungan sebab-akibat secara sistematis (19). Hasil 5 Why Analysis umumnya mengerucut pada akar masalah yang spesifik, sehingga dapat digunakan sebagai dasar dalam merumuskan rekomendasi perbaikan berkelanjutan (Continuous Improvement) agar permasalahan serupa tidak terulang di masa mendatang (20).
Industri farmasi dituntut untuk menjaga efisiensi produksi dan mengoptimalkan mutu produk, sehingga pengendalian kinerja mesin melalui indikator OEE menjadi sangat penting. Tingginya planned dan terutama unplanned downtime pada proses dapat menurunkan produktivitas, meningkatkan biaya operasional, serta berpotensi menghambat ketersediaan obat. Oleh karena itu, penelitian ini bertujuan untuk menganalisis pengaruh planned dan unplanned downtime terhadap nilai OEE, mengidentifikasi sumber downtime dominan, serta memberikan rekomendasi perbaikan yang tepat guna meningkatkan efektivitas mesin dan kinerja produksi secara keseluruhan.
Metode
Alat
Mesin yang dianalisis menggunakan OEE pada penelitian ini adalah 2 jenis mesin yang berbeda yaitu mesin Line Blister (LB-1) dan Line Blister (LB-2). Kedua mesin tersebut telah menggunakan metode Human Machine Interface (HMI) sehingga pengoprasiannya sudah dibantu oleh komputer yang dapat memudahkan dalam pemakaian.
Bahan
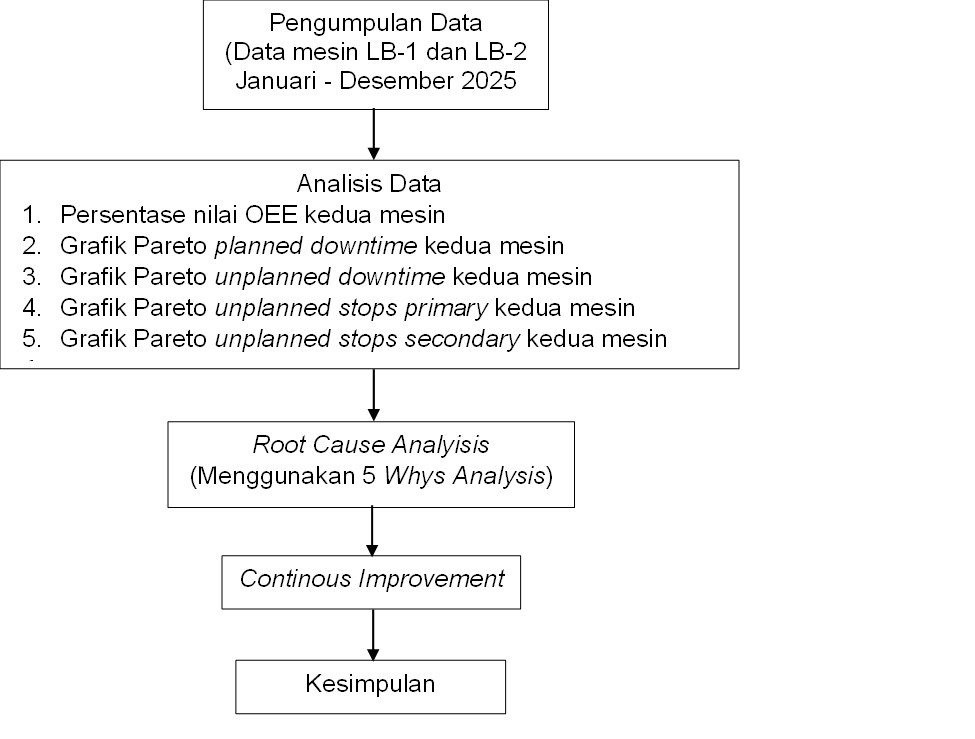
Bahan yang digunakan dalam penelitian ini adalah data dari dua mesin produksi area pengemasan dari bulan Januari-Desember 2025 pada industri farmasi PT. Z yang didalamnya meliputi persentase nilai OEE, planned downtime, unplanned downtime, unplanned stops primary and secondary.
Prosedur Rinci
Hasil
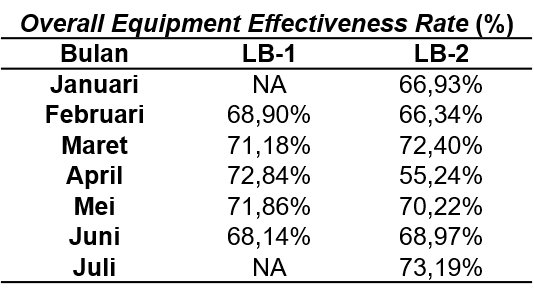
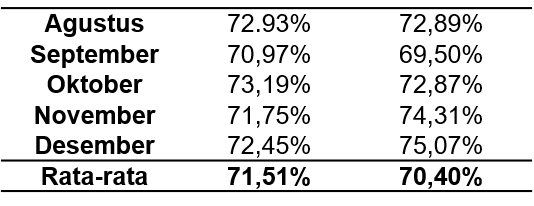
Tingkat efektivitas mesin LB-1 dan LB-2 di Industri PT. Z dievaluasi berdasarkan indikator Overall Equipment Effectiveness (OEE). Nilai OEE selama periode Januari hingga Desember 2025 dapat dilihat pada Tabel 1.
Tabel 1 Overall Equipment Effectiveness (OEE)
Sumber: Data OEE Mesin LB-1 dan LB-2 Industri Farmasi PT. Z (2025)
Dalam upaya peningkatan nilai Overall Equipment Effectiveness (OEE), dilakukan evaluasi terhadap data planned downtime dan unplanned downtime pada mesin LB-1 dan LB-2 dapat dilihat pada Gambar 1, Gambar 2, Gambar 3 dan Gambar 4.
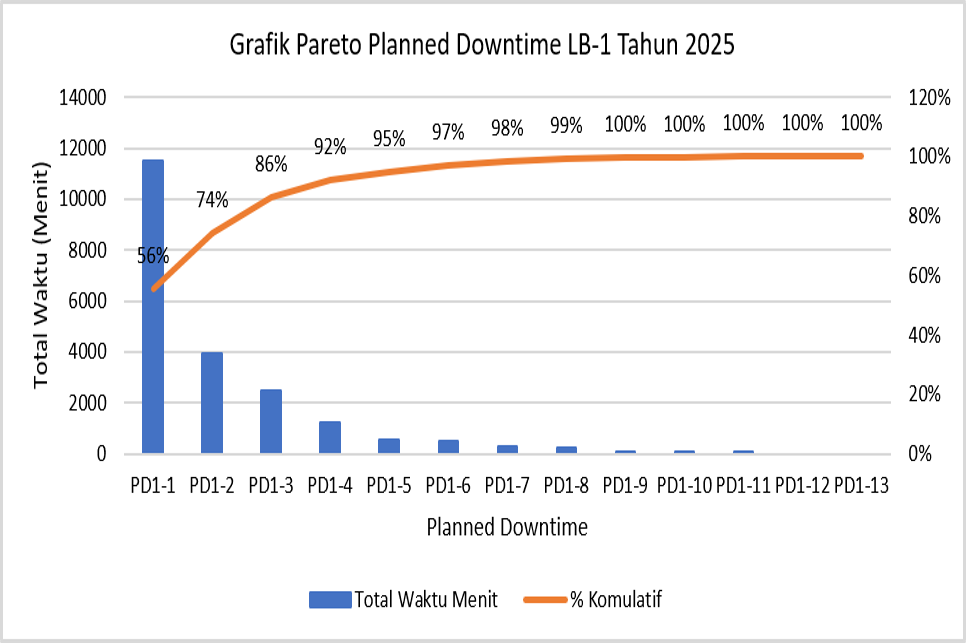
Gambar 1 Grafik Pareto Planned Downtime LB-1 Tahun 2025
Keterangan: PD1-1 (lunches & breaks); PD1-2 (CIL); PD1-3 (change batch, campaign 1); PD1-4 (general cleaning); PD1-5 (cleaning akhir sift); PD1-6 (maintenance); PD1-7 (change batch, change SKU 1); PD1-8 (start up); PD1-9 (shift start (ipc), shift finish (lc)); PD1-10 (cleaning/sanitization); PD1-11 (other); PD1-12 (change batch, campaign 2); PD1-13 (change format, minor)
Gambar 2 Grafik Pareto Unplanned Downtime LB-1 Tahun 2025
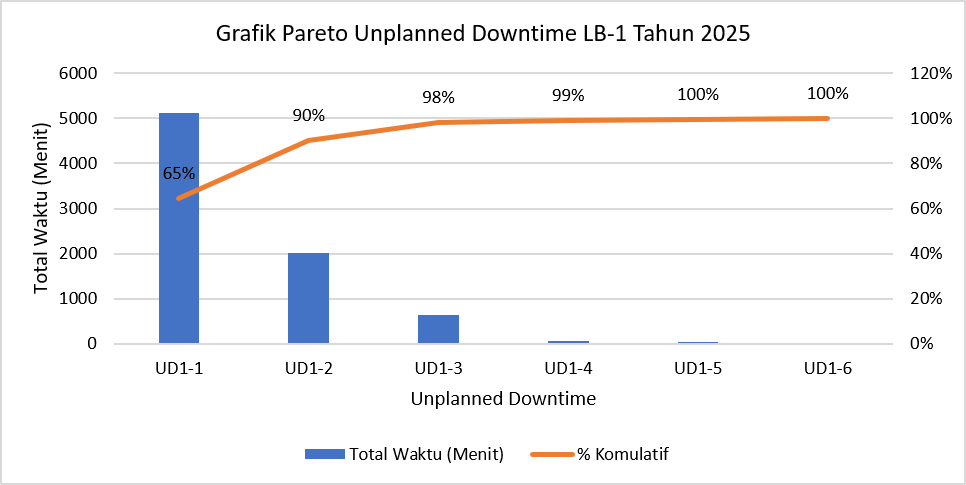
Keterangan: UD1-1 (unplanned stops); UD1-2 (breakdown); UD1-3 (process instability); UD1-4 (electrical availibility); UD1-5 (air condition availibility); UD1-6 (reprocess)
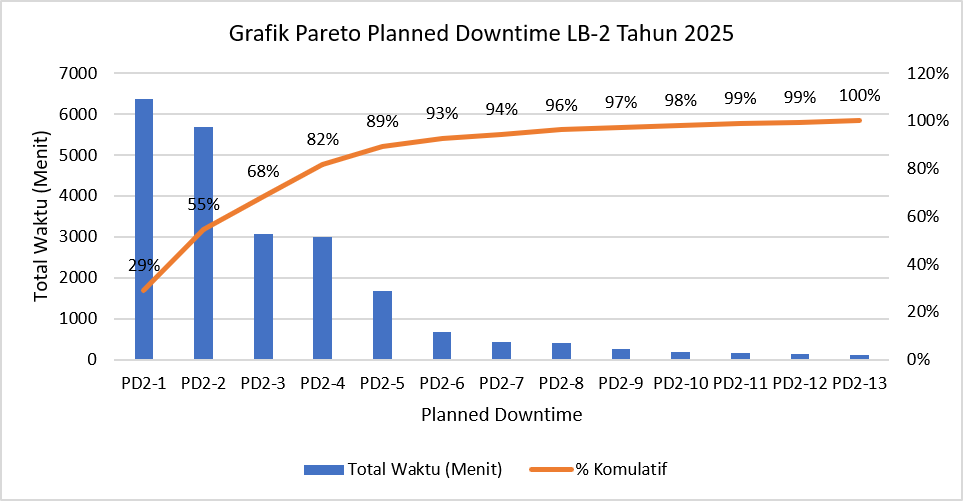
Gambar 3 Grafik Pareto Planned Downtime LB-2 Tahun 2025
Keterangan: PD2-1 (lunches & breaks); PD2-2 (material change); PD2-3 (CIL); PD2-4 (change batch, campaign 1); PD2-5 (IPC test); PD2-6 (change format, minor); PD2-7 (change format, mayor); PD2-8 (start up); PD2-9 (cleaning akhir sift); PD2-10 (change batch, change SKU 1); PD2-11 (general cleaning); PD2-12 (maintenance); PD2-13 (other)
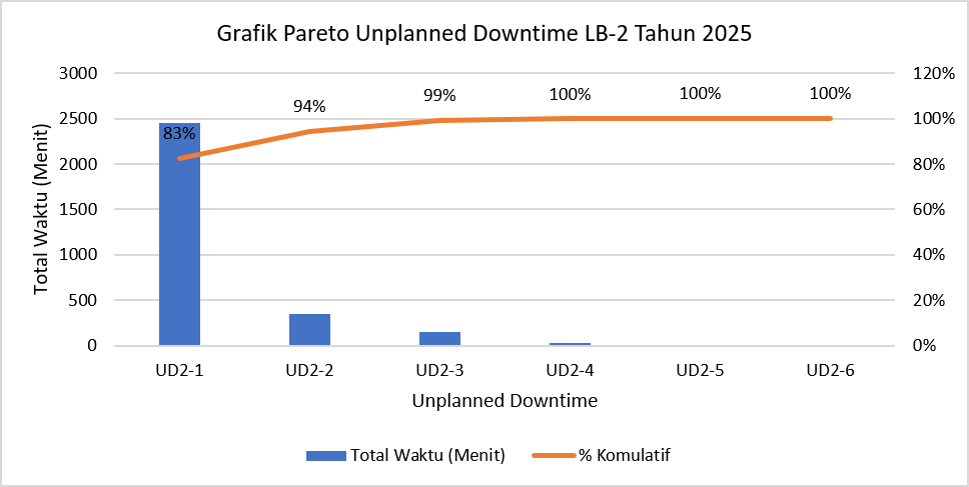
Gambar 4 Grafik Pareto Unplanned Downtime LB-2 Tahun 2025
Keterangan: UD2-1 (unplanned stops); UD2-2 (process instability); UD2-3 (electrical availibility); UD2-4 (air condition availibility); UD2-5 (reprocess); UD2-6 (breakdown)
Pembahasan
Berdasarkan hasil analisis Overall Equipment Effectiveness (OEE) yang disajikan pada Tabel 1, diketahui bahwa persentase nilai OEE mesin LB-1 sebesar 71,51% dan LB-2 sebesar 70,40%, yang menunjukkan bahwa kedua mesin tersebut belum memenuhi nilai persentase kriteria World Class yaitu ≥ 85% (12). Namun secara umum, nilai OEE yang diperoleh masih dalam kategori dapat diterima dengan kinerja yang cukup baik, namun perusahaan perlu melakukan perbaikan berkelanjutan untuk mencapai tingkat yang lebih optimal (14). Downtime tidak dapat dihilangkan sepenuhnya, namun dapat diminimalkan melalui pengelolaan dan pengendalian yang optimal (21). Salah satu upaya untuk meningkatkan produktivitas adalah dengan menekan waktu downtime pada mesin produksi, yang secara umum diklasifikasikan menjadi dua jenis, yaitu planned downtime dan unplanned downtime (22).
Hasil analisis Grafik Pareto pada Gambar 1, Gambar 2, Gambar 3 dan Gambar 4 mengurutkan beberapa downtime mesin LB-1 dan LB-2 pada periode tahun 2025 dari durasi waktu tertinggi ke terendah. Hal ini bertujuan untuk mengidentifikasi downtime manakah yang memberikan dampak terbesar (3). Berdasarkan data pada grafik tersebut menunjukkan bahwa planned downtime tertinggi disebabkan oleh aktivitas lunch and breaks, cleaning, inspection, and lubrication (CIL), material change dan change batch sedangkan unplanned downtime terbesar berasal dari unplanned stops, breakdown, dan process instability.
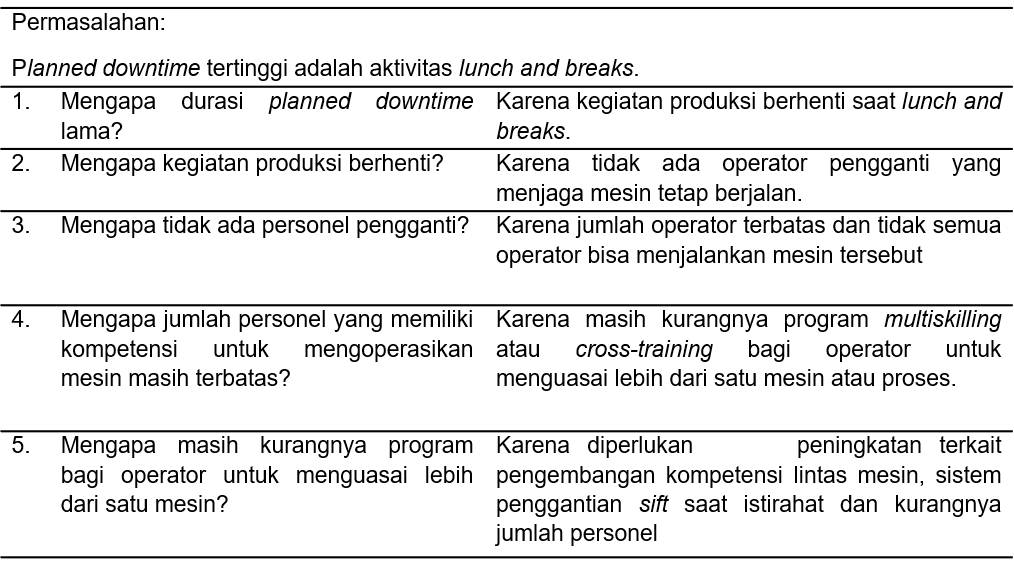
Semakin panjang durasi planned downtime dan unplanned downtime, maka persentase nilai OEE akan semakin menurun. Untuk itu, penentuan akar permasalahan sangat penting untuk dilakukan untuk mengidentifikasi masalah utamanya. Tools yang digunakan untuk melakukan root cause analysis pada penelitian ini yaitu 5 whys analysis. Setelah akar permasalahan berhasil diidentifikasi, diperlukan Continous Improvement yang bertujuan untuk mengatasi penyebab utama permasalahan serta sebagai upaya pencegahan guna menghindari terulangnya kejadian serupa.
Tabel 2 Root Cause Analysis dengan 5 Whys Analysis
Tabel 3 Continous Improvement
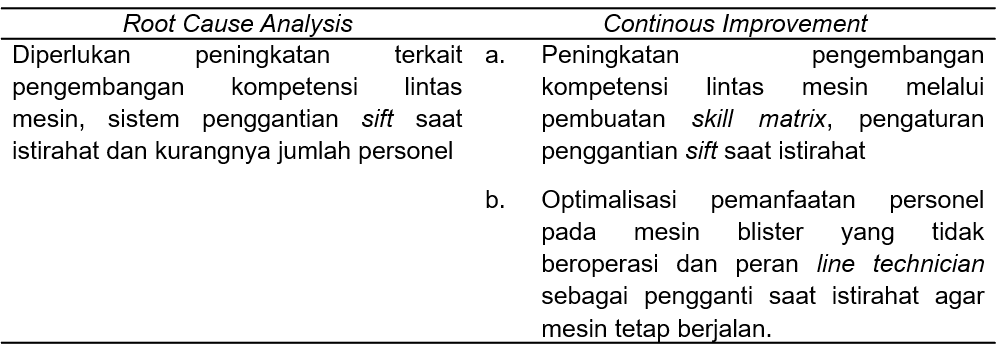
Selain faktor lunches and breaks, tingginya durasi cleaning, inspection, and lubrication (CIL) menunjukkan bahwa implementasi autonomous maintenance (AM) belum berjalan optimal dan belum sepenuhnya mencapai tahapan yang diharapkan. Secara konsep, AM terdiri dari 7 tahap yaitu tahap 1 (pembersihan awal), tahap 2 (eliminasi sumber kotoran seperti area sulit dibersihkan, dijangkau, dan diinspeksi), tahap 3 (standarisasi cleaning dan lubrication), tahap 4 (general inspection), tahap 5 (evaluasi dan penyempurnaan standar pemeliharaan), tahap 6 (penguatan pengaturan area kerja berbasis prinsip 5S), dan tahap 7 (penerapan AM dan mencapai kemandirian dalam melakukan pemeliharaan dasar, monitoring kondisi mesin, serta deteksi dini gangguan) (23). Namun, tingginya durasi CIL mengindikasikan bahwa tahapan-tahapan tersebut, khususnya pada tahap 1 hingga tahap 5 belum diterapkan secara konsisten. Aktivitas CIL masih dilakukan secara konvensional saat mesin berhenti, sehingga belum berfungsi sebagai strategi peningkatan keandalan yang efektif. Dengan demikian, implementasi AM perlu diperkuat pada setiap tahapannya agar mampu menurunkan downtime dan meningkatkan kinerja mesin secara berkelanjutan.
Aktivitas material change dan change batch memberikan kontribusi signifikan terhadap planned downtime karena beberapa rangkaian proses start-up seperti beberapa penyiapan material, pre-cleaning, line clearance, format change, setting, dan pre-setting parameter mesin masih dilakukan sebagai internal setup, yaitu saat mesin dalam kondisi berhenti. Kondisi ini menunjukkan bahwa prinsip utama dalam metode Single Minute Exchange of Die (SMED) belum diterapkan secara optimal, khususnya pada tahap pemisahan antara internal dan external setup. Secara konseptual, SMED terdiri dari 4 tahapan, yaitu tahap persiapan awal, pemisahan aktivitas internal dan eksternal, konversi aktivitas internal menjadi eksternal, serta perampingan seluruh proses setup (24). Penerapan SMED dilakukan untuk menurunkan durasi downtime, terutama pada fase start-up. Implementasi ini terbukti mampu mengurangi waktu change over (25). Sehingga diperlukan penerapan SMED secara lebih sistematis melalui evaluasi aktivitas setup, optimalisasi pemisahan aktivitas setup, eliminasi aktivitas yang tidak bernilai tambah, serta optimalisasi pemindahan aktivitas ke external setup guna menekan planned downtime dan meningkatkan efisiensi produksi.
Selanjutnya, unplanned downtime terbesar berasal dari unplanned stops, breakdown, dan process instability. Sehingga dilakukan analisis lebih mendalam dengan grafik pareto terhadap unplanned stops pada proses packaging primer dan sekunder untuk mengidentifikasi penyebab downtime tertinggi.
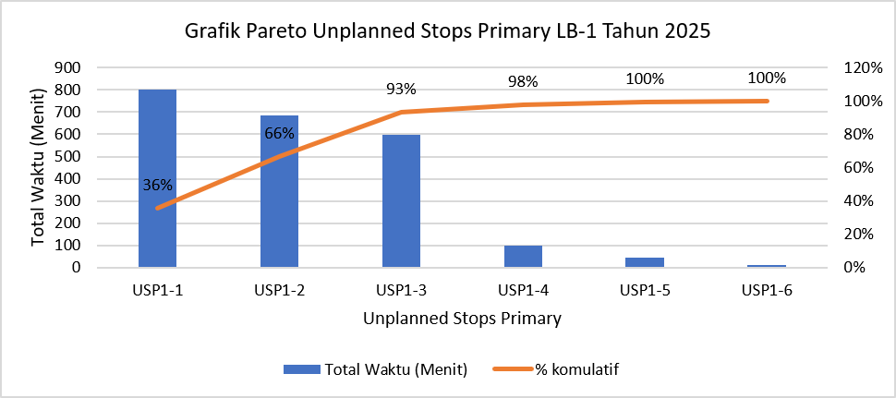
Gambar 5 Grafik Pareto Unplanned Stops Primary LB-1 Tahun 2025
Keterangan: USP1-1 (alarm serial acquisition); USP1-2 (alarm splice lid foil); USP1-3 (alarm safety flap); USP1-4 (alarm print mark monitoring lid foil); USP1-5 (alarm limit touch probe index after sealing); USP1-6 (alarm compentation pendulum not in position)
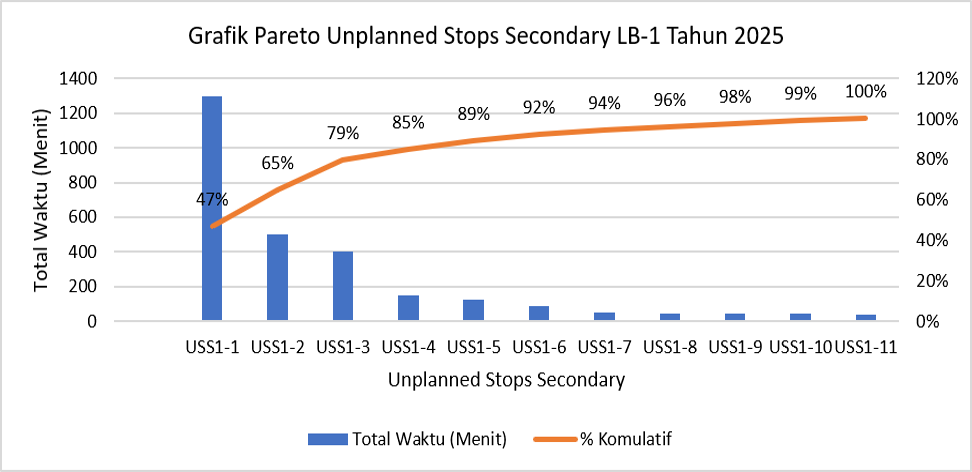
Gambar 6 Grafik Pareto Unplanned Stops Secondary LB-1 Tahun 2025
Keterangan: USS1-1 (alarm blister infeed safety); USS1-2 (alarm no product on chain entry); USS1-3 (alarm no final ejection); USS1-4 (alarm carton code errors); USS1-5 (alarm product pusher safety); USS1-6 (alarm leaflet code errors); USS1-7 (alarm no product in pickup); USS1-8 (alarm no leaflet in carton); USS1-9 (others); USS1-10 (alarm no leaflet on magazine zone); USS1-11 (alarm no carton conveyor clutch safety)
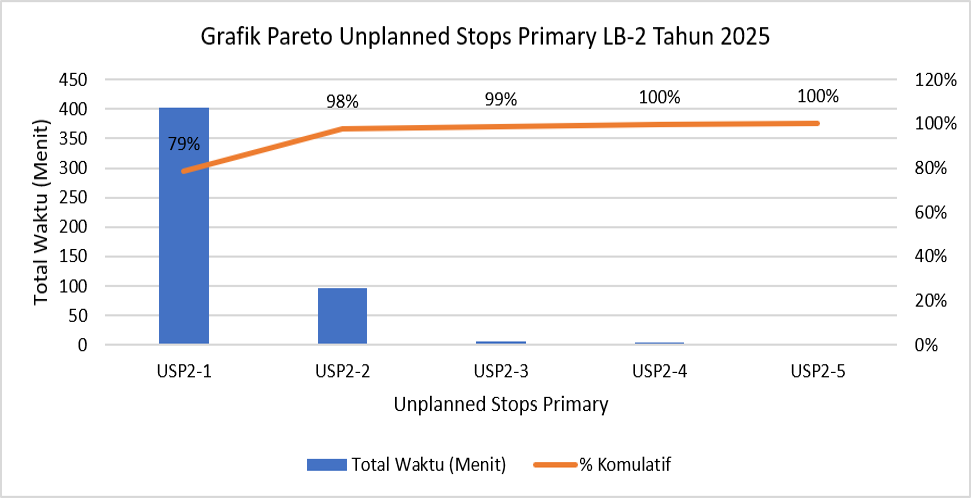
Gambar 7 Grafik Pareto Unplanned Stops Primary LB-2 Tahun 2025
Keterangan: USP2-1 (alarm pocket filling errors); USP2-2 (alarm product badly positioned in the pocket); USP2-3 (others); USP2-4 (alarm coolant flow anomaly); USP2-5 (alarm pick up blister from cutting incorrect)
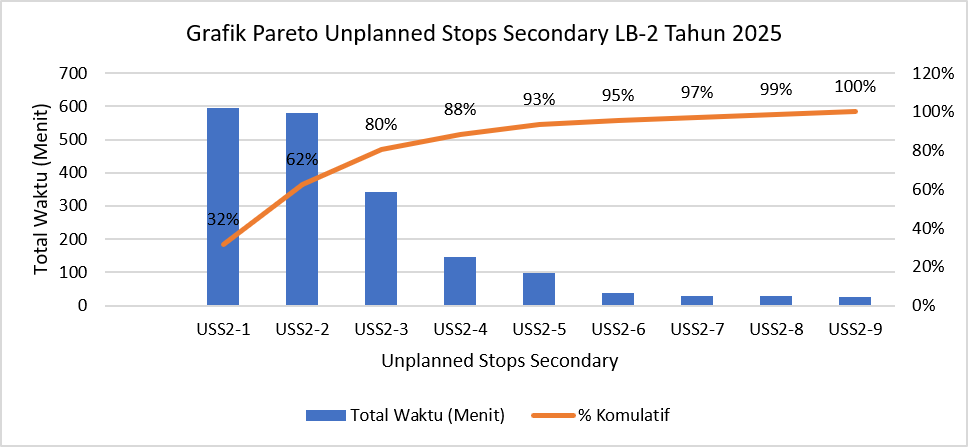
Gambar 8 Grafik Pareto Unplanned Stops Secondary LB-2 Tahun 2025
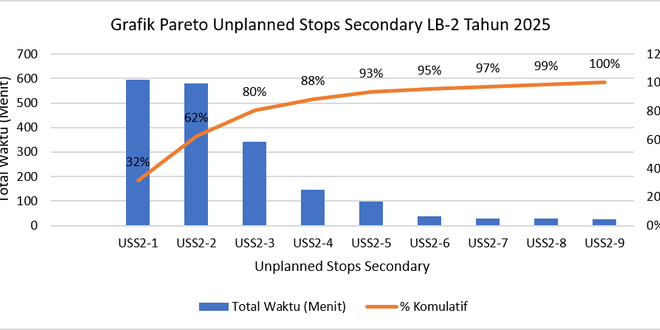
Keterangan: USS2-1 (alarm carton not picked up or not erected); USS2-2 (alarm stack no inserted correctly into carton); USS2-3 (others); USS2-4 (alarm no valid carton in the rejection area); USS2-5 (alarm overload at stacking and/or leaflet introduction in carton); USS2-6 (alarm carton not rejected); USS2-7 (alarm excessive motorized leaflet folding); USS2-8 (alarm blister stuck mover overload); USS-9 (alarm wrong position of carton magazine)
Hasil analisis Grafik Pareto pada Gambar 5 dan Gambar 6 pada mesin LB-1, unplanned stops primary disebabkan oleh alarm serial acquisition 1, alarm splice lid foil, dan alarm safety flap, sedangkan unplanned stops secondary disebabkan oleh alarm blister infeed safety, alarm no product on chain entry robot, dan alarm no final ejection. Selanjutnya, hasil analisis Grafik Pareto pada Gambar 7 dan Gambar 8 pada mesin LB-2, unplanned stops primary disebabkan oleh alarm pocket filling errors, alarm product badly positioned in the pocket, serta kategori others, sedangkan unplanned stops secondary disebabkan oleh alarm carton not picked up or not erected correctly, alarm stack not inserted correctly into carton, serta kategori others. Permasalahan tersebut berkaitan dengan kondisi peralatan seperti feeder, chute, sensor, vacuum, conveyor, dan safety interlock yang mengalami keausan. Selain itu, belum optimalnya pelaksanaan inspeksi fungsional dan kebersihan yang konsisten serta terjadwal, kurangnya penerapan pengendalian berbasis standar (golden setting/centerlining) yang stabil selama proses produksi, serta variasi kualitas bahan karton atau flap yang cenderung lengket dan belum terkontrol secara ketat dari pemasok. Oleh karena itu, diperlukan upaya perbaikan melalui penerapan preventive maintenance berbasis jam operasi secara konsisten, penyusunan dan implementasi checklist inspeksi rutin pada komponen kritis, peningkatan serta penjadwalan inspeksi fungsional dan kegiatan pembersihan area penting untuk mencegah akumulasi residu atau debu, penetapan golden setting untuk setiap produk disertai standardisasi parameter centerline, pengetatan spesifikasi bahan karton (meliputi ketebalan, kekakuan, dan sifat tidak lengket) serta evaluasi pemasok.
Pada kategori unplanned downtime, selain unplanned stops, faktor yang berkontribusi signifikan adalah breakdown yang terjadi akibat kegagalan komponen mesin secara tiba-tiba dan memerlukan perbaikan segera. Kondisi ini berkaitan erat dengan sistem pemeliharaan yang diterapkan, di mana preventive maintenance dan breakdown maintenance memiliki peran penting dalam menjaga kelancaran proses produksi (26). Preventive maintenance berfungsi untuk menekan waktu downtime yang didukung oleh penjadwalan interval perawatan yang tepat untuk meminimalkan risiko breakdown (27). Namun, ketika kegagalan tidak dapat dihindari, breakdown maintenance diperlukan untuk memperbaiki kerusakan secara cepat guna meminimalkan waktu henti operasi. Dengan demikian, keseimbangan antara pendekatan proaktif melalui preventive maintenance dan responsif melalui breakdown maintenance menjadi kunci dalam mengendalikan unplanned downtime, menjaga keandalan mesin, serta memastikan proses produksi tetap berjalan secara efektif dan efisien.
Selanjutnya, faktor yang juga berkontribusi signifikan dalam unplanned downtime adalah process instability, yaitu kondisi ketidakstabilan proses yang meningkatkan variasi dan risiko cacat produk. Kondisi ini memiliki keterkaitan erat dengan konsep zero defect, yang menekankan eliminasi cacat sejak tahap awal proses. Dalam upaya mengendalikan process instability dan mendukung zero defect, penerapan Poka Yoke menjadi penting, yang terdiri dari dua pendekatan utama yaitu warning system dan control system (28). Namun dalam kegiatan produksi, masih ditemukannya produk cacat yang lolos ke tahap berikutnya menunjukkan bahwa sistem deteksi dan pencegahan belum berjalan optimal, serta pendekatan yang digunakan masih didominasi oleh warning system sedangkan control system belum optimal. Oleh karena itu, diperlukan optimalisasi melalui penguatan control Poka Yoke, seperti penambahan sensor yang lebih sensitif. Selain itu, kalibrasi dan verifikasi sistem deteksi perlu dilakukan secara berkala serta diintegrasikan dengan sistem monitoring real-time. Dengan langkah tersebut, diharapkan tidak ada produk cacat yang lolos, sehingga stabilitas proses meningkat dan prinsip zero defect dapat tercapai secara lebih efektif.
Penerapan perbaikan berkelanjutan tersebut secara konsisten diharapkan dapat meminimalkan downtime, meningkatkan stabilitas proses dan mendorong peningkatan nilai OEE secara berkelanjutan. Pemantauan nilai OEE secara berkala terbukti efektif untuk mendukung perbaikan ini, karena memungkinkan perusahaan mengidentifikasi dan menangani sumber penurunan efisiensi operasional, termasuk ketidaktepatan perawatan mesin, variasi kualitas bahan baku, rendahnya keterampilan operator, dan kondisi lingkungan kerja yang kurang optimal (29); (30). Dengan tindakan korektif yang tepat terhadap faktor-faktor penyebab downtime utama, nilai OEE dapat ditingkatkan secara signifikan (31).
Kesimpulan
Overall Equipment Effectiveness (OEE) pada mesin LB-1 dan LB-2 di Industri Farmasi PT. Z menunjukkan bahwa kinerja mesin berada pada kategori cukup baik dan dapat diterima, namun tetap memerlukan upaya continuous improvement untuk mencapai tingkat yang lebih optimal. Upaya continuous improvement difokuskan untuk mengurangi planned dan unplanned downtime meliputi penguatan kompetensi operator melalui multiskilling, pergantian sift saat istirahat, optimalisasi implementasi autonomous maintenance, penerapan SMED untuk menekan waktu material change dan change batch, standardisasi parameter centerline, optimalisasi monitoring dan kontrol proses, pelaksanaan inspeksi fungsional secara rutin, pembersihan area kritis, spesifikasi material lebih ketat, keseimbangan antara pendekatan proaktif melalui preventive maintenance dan responsif melalui breakdown maintenance, stabilitas proses ditingkatkan melalui penerapan optimalisasi Poka Yoke dengan penguatan control system untuk mencegah cacat sejak awal, serta pemantauan OEE secara berkala, terbukti menjadi strategi efektif untuk peningkatan nilai OEE secara signifikan.
Daftar Pustaka
1. BPOM RI. Peraturan Badan Pengawas Obat dan Makanan Nomor 7 Tahun 2024 tentang Standar Cara Pembuatan Obat Yang Baik. Jakarta: BPOM RI; 2024. 1–374 p.
2. Purnamasingrum DL, Afdhal AF, Asal. Analysis Of Overall Equipment Effectiveness (Oee) In Determining Productivity In Semi Automatic Semi Solid Filling Machines At PT X. Jurnal eduhealth [Internet]. 2023;14(01):1–7. Available from: http://ejournal.seaninstitute.or.id/index.php/healt
3. Surya NO, Chaerunisa AY. Analisis Pengaruh Line Stop terhadap Nilai Overall Equipment Effectiveness (OEE) sebagai Upaya untuk Menentukan Efektivitas Mesin X sebagai Mesin Pengemasan Sekunder Doos Obat di Suatu Industri Farmasi. Majalah Farmasetika [Internet]. 2022 [cited 2026 Feb 23];7(5):459–68. Available from: https://doi.org/10.24198/mfarmasetika.v7i5.39336
4. Alda T, Ramadhan M, Revadi CE, Shalihin A, Ramadhani F, Nasution P. Analysis of Overall Equipment Effectiveness (OEE) as an Effort to Increase The Productivity Filling Line of Lithos Packaging Lubricant. Simetrikal Journal of Engineering and Technology. 2024;03(01):1–08.
5. Wibowo PA, Padilah I. Analisis Overall Equipment Effectiveness (OEE) dan Six Big Losses Pada Mesin Length Adjusment Line 3 Departemen Belt Assy PT XYZ. G-Tech: Jurnal Teknologi Terapan. 2023 Mar 19;7(2):439–49. doi:10.33379/gtech.v7i2.2236
6. Setiawan I, Bahrudin A, Arifin MohM, Fipiana WI, Lusia V. Analysis of Preventive Maintenance and Breakdown Maintenance on Production Achievement in the Food Seasoning Industry. Jurnal Opsi. 2021 Dec 21;14(2):253–61. doi:10.31315/opsi.v14i2.5540
7. Prasmana MF, Andesta D, Hidayat. Analysis of the Causes of Defects in the Timber Production Process Using the FMEA (Failure Mode Effect Analysis) Method Approach at PT. KQW. Jurnal Sains, Teknologi dan Industri. 2023;20(2):612–22.
8. Wahyudi R, Ferdana RG, Tyaz Nugraha A. Penerapan Metode Overall Equipment Effectiveness (OEE) dan Six Big Losses untuk Mengukur Efektivitas Mesin Packing pada PT. Surya Tsabat Mandiri. Jurnal Optimalisasi. 2023;09(02):82–9.
9. Purnama MFG, Sopyan I, Yudhistira A. Analisa Kinerja Mesin: Analisis Overall Equipment Effectiveness (OEE) MesinTableting Rotary Double-Station pada Industri Farmasi XYZ periode Februari – Juli 2024. Majalah Farmasetika [Internet]. 2024 [cited 2026 Feb 23];9(6):596–613. Available from: https://doi.org/10.24198/mfarmasetika. v9i6.59397
10. Sibarani AA, Muhammad K, Yanti A. Analisis Total Productive Maintenance Mesin Wrapping Line 4 Menggunkan Overall Equipment Effectiveness dan Six Big Losses di PT XY, Cirebon – Jawa Barat. Jurnal Rekayasa Sistem & Industri (JRSI). 2020 Dec 31;7(02):81–7. doi:10.25124/jrsi.v7i2.425
11. Lindegren ML, Lunau MR, Mafia MMP, Ribeiro da Silva E. Combining Simulation and Data Analytics for OEE Improvment. International Journal of Simulation Modelling. 2022 Mar 1;21(1):29–40. doi:10.2507/IJSIMM21-1-584
12. O’brien M. TPM and OEE [Internet]. Limerick: LBS Partners; 2015. 1–67 p. Available from: http://www.lbspartners.ie
13. Satpatmantya KB, Alim S, Wening Ken RW. Increasing OEE Through Six Big Losses Analysis In The Machining Process Of Automotive Company. Jurnal Ilmiah Global Education [Internet]. 2023 [cited 2026 Feb 23];4(2):594–602. Available from: ejournal.nusantaraglobal.ac.id/index.php/jige
14. Díaz-Contreras CA, Catari-Vargas DA, Murga-Villanueva CDJ, Díaz-Vidal GA, Quezada-Lara VF. Efectividad General de Equipos (OEE) Ajustado Por Costos. Journal Interciencia [Internet]. 2020;45(3):158–63. Available from: https://www.redalyc.org/articulo.oa?id=33962773006
15. Anggraeni SN, Dewanto DL, Jaya S. Analisis Overall Equipment Effectiveness (OEE) dan Failure Mode and Effect Analysis (FMEA) pada Mesin Packer. Jurnal Trinistik. 2025 Jul 24;04(1):18–23. doi:10.20895/trinistik.v4i1.1822
16. Saputra FA, Santoso DT. Analysis of Production Defects Using The 5 WHYS and RCA Method at PT. X. Jurnal Transmisi. 2024 Aug 28;20(2):52–9. doi:10.26905/jtmt.v20i2.13012
17. Sari CFK, Supardi. Pareto Diagrams Study of Gross Regional Domestic Product Exposure in Certain Sectors in a Region. Jurnal Ilmiah Jurutera [Internet]. 2022;09(02):23–7. Available from: https://ejurnalunsam.id/index.php/jurutera
18. Susendi N, Suparman A, Sopyan I. Kajian Metode Root Cause Analysis yang Digunakan dalam Manajemen Risiko di Industri Farmasi. Majalah Farmasetika. 2021 May 25;6(4):310. doi:10.24198/mfarmasetika.v6i4.35053
19. Baida AZ, Herwanto D. Analisis Faktor-faktor Penyebab Ketidaksesuaian Stok Label dengan Metode 5 Why dan Fishbone Diagram dalam Industri Makanan dan Minuman. Jurnal Teknik Industri ITN Malang. 2025;110–5.
20. Ardiansyah A reza, Anindita G, Dhani MR. Penerapan Metode Double Ishikawa dan 5 Whys Analysis Dalam Analisis Kecelakaan Loading Unloading Billet Baja. Journal of Safety, Health, and Environmental Engineering. 2025 May 30;3(1). doi:10.35991/jshee.v3i1.51
21. Rahmawan A, Ma’rifat TN, Azka ABF. Efisiensi Proses Produksi Melalui Analisis Downtime pada Proses Packaging (Studi Kasus: Cargill Indonesia Plant). Agroindustrial Technology Journal. 2021 Jan 7;4(2):157–66. doi:10.21111/atj.v4i2.5044
22. Fikri NA, Widjajati EP. Penentuan Interval Perawatan Mesin Air Separation Plant Secara Preventive Downtime Maintenance dengan Menggunakan Metode Age Replacement pada PT.XYZ. Jurnal Manajemen Industri dan Teknologi [Internet]. 2020 [cited 2026 Apr 30];1(3):153–64. Available from: http://juminten.upnjatim.ac.id/index.php/juminten
23. Hidayat D, Suhendar E. Penerapan Autonomous Maintenance Dalam Mengurangi Technical Stopages Departemen Can Making di PT. Frisian Flag Indonesia Plant Ciracas. Jurnal Indonesia Sosial Teknologi. 2020;1(2):82–8.
24. Wibowo ADW, Lukmandono. Implementasi Metode Single Minute Exchange of Dies (SMED) dan Maynard Operation Sequence Technique (MOST) untuk Perbaikan Waktu Proses Produksi (Studi Kasus Departemen Produksi-Wrapping di PT. X Surabaya). Seminar Nasional Teknologi Industri Berkelanjutan I. 2021;52–60.
25. Amanu YN. Analisis Efisiensi Proses Produksi pada Mesin Metal Sheet Print Tipe MS2 dalam Produksi Kemasan Kaleng dengan Metode TPM dan SMED. Jurnal Teknik Mesin. 2023;12(3):190–7.
26. Mulya AEM, Rita Tri Yusnita, Suci Putri Lestari. Pengaruh Preventive Maintance dan Breakdown Maintance Terhadap Kelancaran Proses Produksi. Jurnal Ekonomi dan Bisnis. 2022 Nov 17;1(2):7–12. doi:10.57151/jeko.v1i2.38
27. Ardiansyah MF, Widjajati EP. Penjadwalan Preventive Maintenance pada Mesin Mixing dalam Produksi Brick Batu Tahan Api dengan Menggunakan Metode Age Replacement pada PT. Loka Refractories Wira Jatim. Jurnal Manajemen Industri dan Teknologi [Internet]. 2021 [cited 2026 Apr 30];2(1):144–55. Available from: http://juminten.upnjatim.ac.id/index.php/juminten
28. Sembiring AC, Tampubolon J, Mariana DA. Konsep Zero Defect dan Poka Yoke untuk Mengurangi Cacat Produk di PT. XYZ Perusahaan Farmasi Medan. Junal Ilmiah Teknik Industri Prima. 2019;3(1):1–7.
29. Yandriyani D, Sitanggang ML, Masri I. The effect of low oveerall equipment effectiveness (OEE) on working hours and production costs of supplement products. Jurnal Info Sains: Informatika dan Sains. 2024;14(01):529–38. doi:10.54209/infosains.v14i01
30. Falwaguna MS, Ihsan T. Penerapan Shinva OEE Monitoring System untuk Meningkatkan OEE di PT. Makmur Jaya Abadi. Jurnal Ilmiah Teknik dan Manajemen Industri Jurnal Taguchi. 2024;4(1):220–8. doi:10.46306/tgc.v4i1
31. Siagian WM, Mardianti N. Peningkatan Kinerja Mesin Manual Melalui Penggunaan Metode Overal Equipment Effectiveness (OEE) dan Identifikasi Six Big Losses (Studi Kasus di Pabrik Pakaian PT XYZ). Jurnal Teknik Industri ITN Malang. 2024;72–80.
cara mengutip artikel
https://jurnal.unpad.ac.id/farmasetika/rt/captureCite/70522/28025