 Majalah Farmasetika Jurnal Ilmiah Nasional Terakreditasi SINTA 3
Majalah Farmasetika, 11 (4) 2026, 302-313
https://doi.org/10.24198/mfarmasetika.v11i4.70795
Artikel Penelitian
Aisya Humaira Almananda1*, Nyi Mekar Saptarini2, Poppy Tiara Josephine3
Program Studi Apoteker, Universitas Padjadjaran, Indonesia
*E-mail: aisya21003@mail.unpad.ac.id
(Submit 24/05/2026, Revisi 04/06/2026, Diterima 05/07/2026, Terbit 19/07/2026)
Abstrak
Proses pelabelan ampul dalam industri farmasi merupakan tahapan kritis dalam pengemasan yang berperan penting dalam menjamin mutu, efikasi, dan keamanan produk. Seiring dengan perkembangan teknologi, mesin pelabelan ampul mengalami peningkatan dari aspek sistem kontrol, metode coding, serta mekanisme pengendalian mutu. Penelitian ini bertujuan untuk menganalisis perbandingan karakteristik teknologi antara mesin pelabelan ampul eksisting (Line-1) dan mesin pelabelan ampul baru (Line-3) pada Industri X. Metode yang digunakan adalah pendekatan deskriptif kualitatif dan telaah dokumen kualifikasi internal, meliputi Design Qualification (DQ), Installation Qualification (IQ), Operational Qualification (OQ), dan Performance Qualification (PQ) pada Line-1, serta Site Acceptance Test (SAT) pada Line-3. Hasil kajian menunjukkan bahwa Line-1 masih menggunakan sistem deteksi berbasis sensor dengan keterbatasan dalam inspeksi kualitatif dan membutuhkan intervensi operator. Sementara, Line-3 mengintegrasikan teknologi CCD camera vision system, automatic reject system, serta peningkatan kapasitas produksi dari ±400 ampul/menit pada Line-1 menjadi ±600 ampul/menit pada Line-3. Selain itu, perubahan sistem coding dari ink-based printing menjadi laser marking meningkatkan stabilitas hasil cetak, meskipun memerlukan penyesuaian desain label. Secara keseluruhan, transformasi teknologi pada mesin pelabelan ampul tidak hanya meningkatkan efisiensi dan kapasitas produksi, tetapi juga memperkuat sistem pengendalian mutu secara inline, otomatis, dan lebih presisi. Hal ini mendukung penerapan prinsip Good Manufacturing Practice (GMP) dalam mencapai target zero defect pada industri farmasi.
Kata kunci: Industri Farmasi; Kualifikasi; Mesin Pelabelan Ampul; Perkembangan
Teknologi; Pengemasan
Teks Lengkap:
Pendahuluan
Industri farmasi sebagai penghasil produk obat-obatan wajib memenuhi regulasi terkait mutu yang konsisten dan sesuai dengan persyaratan. Di Indonesia, seluruh rangkaian proses produksi obat mengacu pada standar Good Manufacturing Practice (GMP) yang berlaku di Indonesia, yaitu Cara Pembuatan Obat yang Baik dan Benar (CPOB) (1–3). Terdapat lima parameter kualitas produk obat yang dievaluasi berdasarkan SISPQ (Safety, Identity, Strength, Purity, dan Quality). Parameter tersebut digunakan untuk memastikan bahwa produk obat yang diproduksi aman digunakan oleh pasien (safety), memiliki identitas yang sesuai dengan spesifikasi produk (identity), mengandung kadar zat aktif yang tepat sesuai dengan yang tertera pada label (strength), bebas dari kontaminan atau impuritas yang tidak diinginkan (purity), serta diproduksi dengan mutu yang konsisten sesuai standar yang ditetapkan (quality) (4–6).
Dalam industri farmasi, proses pengemasan merupakan salah satu tahap krusial dari tahapan manufaktur yang berfungsi untuk melindungi produk obat. Pengemasan obat dilakukan untuk menjaga kualitas produk termasuk menjaga stabilitas dan efektivitasnya. Terdapat 2 jenis kemasan yaitu kemasan primer dan sekunder. Kemasan primer melindungi dari interaksi dengan lingkungan yang berdampak mempercepat degradasi mutu produk (udara, kelembaban, cahaya) seperti botol, ampul, dan blister. Kemasan sekunder berfungsi sebagai identitas produk, mempermudah distribusi, dan juga pemasaran seperti folding box dan shrink wrap (7–10).
Dalam industri farmasi, cacat kemasan merupakan masalah kritis yang dapat berdampak buruk pada produsen dan konsumen. Pada produsen dapat terjadi kerugian ekonomi dan reputasi, sedangkan bagi konsumen dapat menimbulkan risiko terhadap keselamatan pasien (seperti ketidaksesuaian cetakan label atau kontaminasi silang) (11–17).
Salah satu sediaan primer yang banyak digunakan adalah ampul, khususnya untuk sediaan steril seperti obat injeksi parenteral, terutama yang bersifat dosis tunggal (single-dose) dan memerlukan perlindungan tinggi terhadap kontaminasi (18). Ampul memiliki bentuk silindris berwarna coklat atau bening yang dirancang untuk untuk penggunaan sekali suntik dengan ujung runcing dan bidang dasar datar (19). Sediaan steril injeksi memiliki syarat-syarat yang harus dipenuhi agar mutu dan stabilitasnya tetap terjaga. Sebagai kemasan untuk sediaan steril, ampul memiliki tingkat kritikalitas yang tinggi sehingga setiap tahapan dalam proses pengemasan, termasuk pelabelan, harus dikendalikan secara ketat. Mulai dari proses pembuatan dan lingkungan kerja (20–22).
Proses pelabelan merupakan salah satu peran penting dalam tahap pengemasan obat sebagai identitas produk yang meliputi nama obat, kekuatan, nomor bets, dan tanggal kadaluarsa (23). Kesalahan dalam pelabelan ampul dapat berdampak serius terhadap keselamatan pasien dan kepatuhan regulasi, sehingga proses ini dikategorikan sebagai salah satu titik kritis dalam pengemasan industri farmasi. Urgensi penanganan titik kritis ini diperkuat oleh berbagai data literatur global yang menunjukkan bahwa lini pengemasan konvensional berbasis sensor fungsional atau inspeksi manual memiliki limitasi operasional yang besar. Studi menunjukkan bahwa sistem inspeksi tradisional rata-rata hanya memiliki efisiensi deteksi cacat kemasan sebesar 55%, yang berisiko meloloskan produk cacat ke pasar atau memicu tingkat salah penolakan (false positive) mencapai 45% (7,24,25).
Untuk menjamin konsistensi dan akurasi proses pelabelan ampul dalam rangka menjaga mutu, industri farmasi mengandalkan penggunaan mesin pelabelan yang dirancang untuk bekerja secara presisi dan terkendali (26). Seiring dengan perkembangan teknologi, mesin pelabelan ampul mengalami peningkatan dari sisi mekanisme kerja, tingkat otomasi, dan sistem kontrol yang diharapkan mampu meminimalkan risiko kesalahan dan mendukung penerapan prinsip GMP (27–29).
Meskipun perkembangan teknologi mesin pelabelan terus mengalami peningkatan, kajian komparatif yang meninjau perbedaan sistem kontrol, metode coding, serta fitur pengendalian mutu antara mesin generasi lama dan mesin generasi baru dalam konteks industri farmasi masih terbatas. Oleh karena itu, penelitian ini bertujuan untuk menganalisis perbandingan karakteristik teknologi dan sistem pengendalian mutu antara mesin pelabelan ampul eksisting dan mesin pelabelan ampul baru pada lini produksi farmasi.
Industri X saat ini mengoperasikan dua lini produksi untuk sediaan ampul, di mana kedua lini eksisting menggunakan mesin pelabelan dari merek dan manufaktur yang sama dengan sistem kontrol dan teknologi yang identik. Keseragaman desain sistem, konfigurasi sensor, serta mekanisme pengendalian mutu pada kedua lini tersebut memungkinkan karakteristik teknologinya dianggap representatif satu sama lain. Oleh karena itu, dalam kajian ini analisis terhadap mesin pelabelan ampul eksisting difokuskan pada salah satu lini (Line-1) sebagai representasi teknologi generasi sebelumnya serta dibandingkan dengan karakteristik mesin pelabelan pada Line-3 yang telah mengadopsi teknologi yang lebih modern, seperti sistem deteksi otomatis berbasis kamera dan mekanisme penolakan produk cacat secara real-time.
Metode
Kajian ini disusun berdasarkan pengalaman langsung penulis selama pelaksanaan Praktik Kerja Profesi Apoteker (PKPA) di salah satu fasilitas industri farmasi di Indonesia pada bulan Januari hingga Februari 2026. Penelitian ini menggunakan pendekatan kualitatif deskriptif berbasis data yang diperoleh melalui observasi lapangan dan berdasarkan dokumen kualifikasi internal perusahaan. Dokumen yang dianalisis meliputi Design Qualification (DQ), Installation Qualification (IQ), Operational Qualification (OQ), dan Performance Qualification (PQ) pada Ampoules Labelling Machine Line-1, serta Site Acceptance Test (SAT) pada Ampoules Labelling Machine Line-3.
Dokumen SAT digunakan sebagai sumber data untuk Line-3 karena pada saat penelitian dilakukan mesin masih berada pada tahap implementasi awal dan belum menyelesaikan seluruh tahapan kualifikasi hingga Performance Qualification (PQ), sehingga belum tersedia data operasional rutin yang dapat digunakan untuk evaluasi jangka panjang.
Kajian difokuskan pada satu mesin pelabelan ampul eksisting sebagai representasi teknologi sebelumnya dan satu mesin pelabelan ampul baru yang diimplementasikan sebagai bagian dari pengembangan lini produksi. Kedua mesin berasal dari vendor yang berbeda, sehingga memungkinkan adanya perbedaan dalam desain sistem, teknologi kontrol, serta fitur pengendalian mutu yang diimplementasikan.
Proses analisis dilakukan melalui ekstraksi data dari dokumen kualifikasi dengan mengidentifikasi parameter-parameter utama yang relevan terhadap kinerja dan sistem pengendalian mutu mesin pelabelan ampul, meliputi teknologi deteksi, metode pemeriksaan coding, sistem reject, mekanisme stabilitas ampul, kapasitas produksi, kebutuhan intervensi operator, serta kemampuan pelaporan data. Data yang diperoleh kemudian dianalisis secara deskriptif-komparatif untuk membandingkan karakteristik teknologi antara Line-1 dan Line-3 serta mengevaluasi implikasinya terhadap efektivitas pengendalian mutu sesuai prinsip Cara Pembuatan Obat yang Baik (CPOB).
Hasil
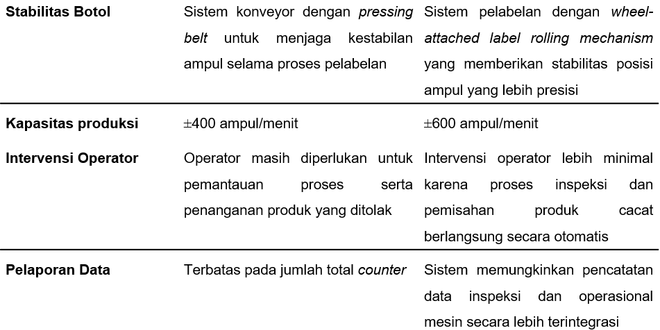
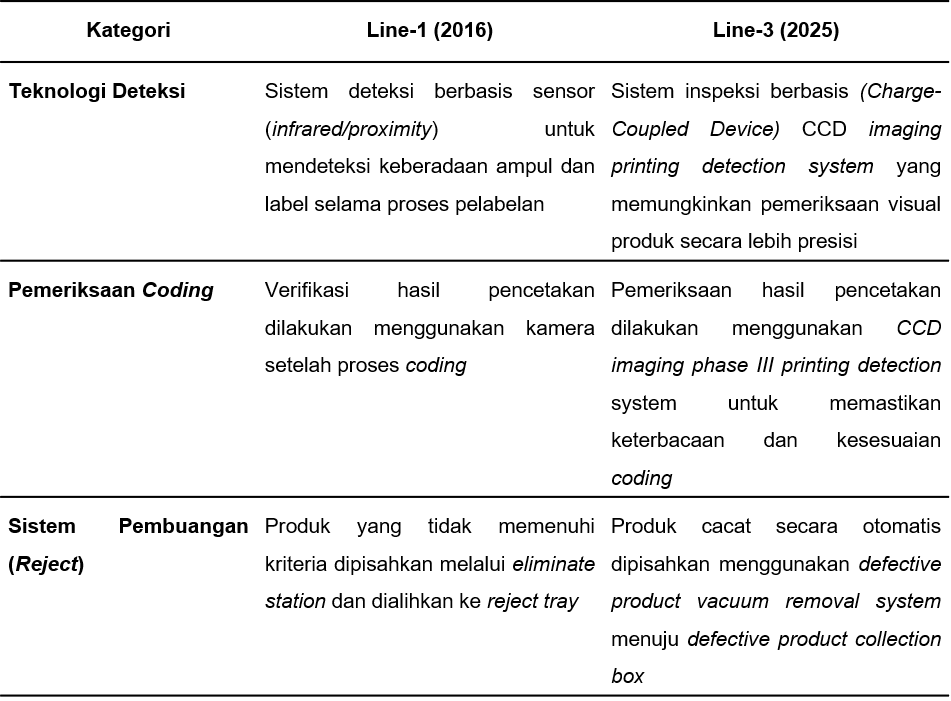
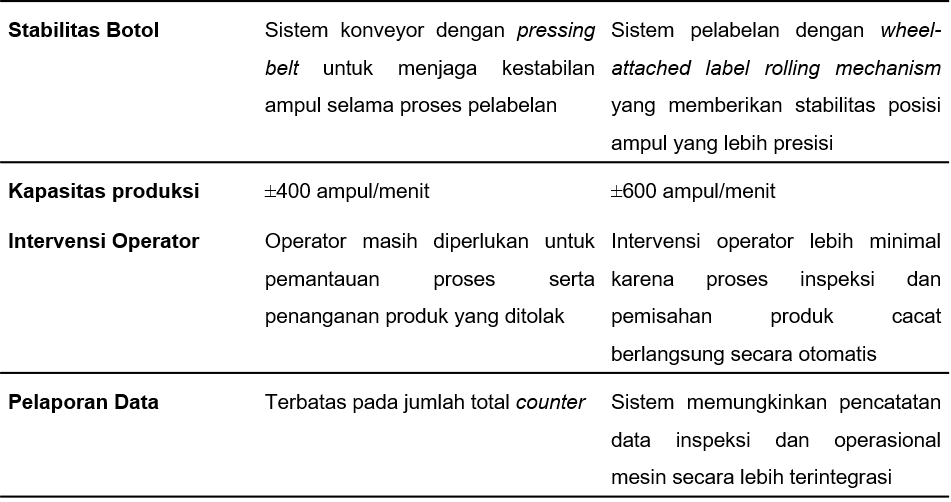
Hasil evaluasi kualifikasi peralatan menunjukkan adanya perbedaan karakteristik teknologi antara mesin pelabelan ampul eksisting dan mesin pelabelan ampul baru. Perbandingan parameter utama kedua mesin yang meliputi prinsip kerja, sistem kontrol, sistem pengendalian mutu, serta kinerja operasional ditampilkan pada Tabel 1.
Tabel 1. Perbandingan Karakteristik Teknologi dan Sistem Pengendalian pada Mesin Pelabelan Ampul
Pembahasan
Peran Sistem Inspeksi Pelabelan dalam Pengendalian Cacat Produk
Dalam industri farmasi, penyediaan produk parenteral atau injeksi menuntut standar kualitas melalui pencapaian target “Zero Defect” atau nol cacat. Sebagaimana ditegaskan oleh Johns et al. (2018) dalam jurnal Parenteral Drug Association (PDA), upaya meminimalkan kontaminasi partikel visual dan cacat kemasan merupakan elemen krusial untuk menjamin keamanan pasien serta konsistensi mutu produk. Target zero defect ini hanya dapat dicapai melalui kontrol ketat pada setiap tahapan produksi, termasuk proses kritis pelabelan dan inspeksi akhir (30).
Namun, dalam praktik industri, konsep zero defect tidak diartikan sebagai kondisi tanpa cacat secara absolut, melainkan sebagai target bahwa produk yang tidak memenuhi spesifikasi tidak boleh lolos ke tahap berikutnya atau ke pasien. Untuk memastikan hal tersebut, sistem produksi dilengkapi dengan mekanisme pengendalian dan inspeksi yang mampu mendeteksi serta memisahkan produk cacat secara efektif.
Pada tahap kualifikasi peralatan, performa sistem dievaluasi menggunakan parameter seperti rejection rate, yang mencerminkan kemampuan mesin dalam mendeteksi dan mengeliminasi produk cacat selama proses berlangsung.
Pada Ampoules Labelling Machine Line-1. Sistem deteksi masih mengandalkan sensor berbasis deteksi keberadaan objek untuk memastikan keberadaan ampul dan label selama proses pelabelan. Sistem ini mampu memberikan sinyal deteksi keberadaan objek, namun memiliki keterbatasan dalam melakukan evaluasi visual terhadap kualitas hasil pencetakan atau posisi label. Produk yang teridentifikasi tidak memenuhi kriteria kemudian dipisahkan melalui mekanisme eliminate station menuju reject tray.
Seiring dengan modernisasi lini produksi, Ampoules Labelling Machine Line-3 dilengkapi dengan sistem inspeksi berbasis CCD imaging yang memungkinkan pemeriksaan visual terhadap hasil pencetakan dan keberadaan label secara lebih presisi. Sistem ini juga dilengkapi dengan fitur automatic reject mechanism yang secara otomatis memisahkan produk yang tidak memenuhi kriteria ke dalam defective product collection box. Implementasi sistem inspeksi berbasis visi mesin tersebut mendukung proses pengendalian cacat produk secara lebih konsisten sesuai dengan kriteria penerimaan yang telah ditetapkan dalam dokumen kualifikasi peralatan.
Limitasi Operasional Ampoule Labelling Machine-1
Dalam sistem produksi eksisting, terdapat beberapa aspek dari Ampoules Labelling Machine-1 yang dapat ditingkatkan untuk mendukung optimalisasi output dan jaminan kualitas yang lebih komprehensif. Mesin ini beroperasi menggunakan dua titik deteksi sensor standar fungsional:
Sensor botol: terletak pada buffer table dan hanya mendeteksi keberadaan fisik ampul untuk memicu dispenser label. Sensor tidak dapat memverifikasi bila ampul tersebut rusak atau pecah.
Sensor label: mendeteksi apakah label terdapat pada label holder.
Selain itu, mekanisme pemisahan produk yang tidak memenuhi kriteria pada Ampoules Labelling Machine Line-1 masih menggunakan sistem eliminate station yang memindahkan ampul cacat ke reject tray. Sistem ini belum terintegrasi dengan inspeksi visual berbasis kamera, sehingga identifikasi jenis cacat masih terbatas pada parameter deteksi yang tersedia pada mesin.
Berdasarkan dokumen Performance Qualification (PQ), pengujian pada Ampoules Labelling Machine Line-1 dilakukan dengan mensimulasikan kondisi operasional kritis (challenge condition), seperti penggunaan ukuran label yang lebih kecil dan pengoperasian pada kecepatan maksimum hingga ±400 ampul per menit. Pengujian ini bertujuan untuk mengevaluasi kemampuan mesin dalam menjaga akurasi posisi label serta mendeteksi ketidaksesuaian hasil pelabelan selama proses berlangsung. Hasil pengujian menunjukkan bahwa mesin masih mampu memenuhi kriteria penerimaan yang ditetapkan, termasuk batas rejection rate, sehingga menunjukkan bahwa sistem deteksi dan eliminasi yang ada tetap efektif dalam kondisi pengujian yang menantang.
Ampoules Labelling Machine Line-1 menggunakan pressing belt untuk menekan label agar menempel sempurna tanpa kerutan. Namun, karena sistem ini bersifat mekanis statis, tidak tersedia mekanisme sensorik untuk melakukan kompensasi terhadap variasi yang terjadi. Adanya deviasi kecil pada diameter botol atau ketidaktepatan posisi saat proses feeding tidak dapat dikoreksi secara otomatis oleh mesin. Kondisi ini berpotensi menyebabkan ketidaktepatan penempatan label, seperti kemiringan atau ketidaksesuaian posisi, terutama pada pengoperasian dengan kecepatan tinggi.
Aspek pelaporan data pada Ampoule Labelling Machine-1 juga masih menunjukkan keterbatasan, di mana sistem pencatatan yang digunakan masih bersifat biner dan terbatas hanya pada jumlah total output (counter) di panel kontrol tanpa adanya rekaman terstruktur terkait penyebab kegagalan (misalnya kejadian missing label yang tidak terdokumentasi dalam log yang dapat dianalisis secara statistik). Nilai tersebut kemudian dicatat dalam batch record sebagai bagian dari dokumentasi produksi. Sistem ini belum dilengkapi dengan pencatatan data inspeksi secara terperinci, misalnya jenis cacat atau riwayat kejadian missing label, sehingga analisis tren penyebab penolakan produk masih terbatas.
Transformasi Teknologi dan Otomatisasi pada Ampoule Labelling Machine-3
Dengan mengoptimalkan aspek operasional pada Ampoules Labelling Machine-1, implementasi Ampoules Labelling Machine-3 memberikan peningkatan signifikan terhadap ekosistem produksi, sekaligus memenuhi standar kualitas tanpa mengurangi kecepatan lini produksi.
Peningkatan akurasi pada Line-3 pertama-tama didukung oleh integrasi teknologi CCD (Charge-Coupled Device) Imaging dan UV Sensor. Kamera CCD berfungsi sebagai instrumen yang mampu membaca data variabel (coding) secara presisi pada kecepatan tinggi. Sementara itu, penggunaan UV Sensor memberikan jaminan deteksi presensi label yang lebih reliabel karena mampu membedakan material label dari pantulan cahaya pada permukaan kaca ampul secara akurat.
Ampoules Labelling Machine Line-3 menggunakan Automatic Vacuum Reject System yang memungkinkan pembuangan produk cacat tanpa menghentikan proses produksi. Sistem ini bekerja melalui sinkronisasi cepat antara deteksi oleh kamera CCD, pelacakan posisi oleh PLC (Programmable Logic Controller), dan eksekusi pembuangan menggunakan vakum saat ampul melewati titik reject. Berdasarkan dokumen spesifikasi teknis, Ampoules Labelling Machine Line-3 dilengkapi dengan fitur Automatic Reject yang bekerja menggunakan sistem vakum. Berbeda dengan konfigurasi pada Ampoules Labelling Machine Line-1 yang menggunakan mekanisme eliminasi berbasis deteksi sensor, sistem pada Ampoules Labelling Machine Line-3 mengintegrasikan sinyal dari sistem inspeksi dengan mekanisme automatic reject berbasis vakum. Melalui fitur ini, ampul yang terdeteksi tidak memenuhi kriteria dapat secara otomatis dialihkan ke dalam reject bin tanpa menghentikan siklus produksi.
Dalam sistem ini, hasil deteksi cacat tidak secara langsung menyebabkan pemindahan produk, melainkan berfungsi sebagai sinyal pemicu (trigger) bagi sistem kontrol. PLC kemudian melakukan pelacakan posisi ampul secara real-time hingga mencapai titik reject yang telah ditentukan, di mana mekanisme pemisahan diaktifkan untuk mengalihkan ampul yang tidak memenuhi kriteria ke dalam reject bin. Dengan demikian, proses eliminasi produk cacat merupakan hasil integrasi antara sistem deteksi, kontrol, dan mekanisme reject, bukan hanya bergantung pada sensor atau kamera semata.
Pada Ampoules Labelling Machine Line-1 stabilitas sangat bergantung pada pressing belt, berbeda halnya pada Ampoules Labelling Machine Line-3 stabilitas dijaga dengan sistem yang lebih kompleks:
Starwheel/Rotary Feeding: Pada sistem ini, ampul tidak hanya “berbaris” di konveyor, tapi dipandu oleh starwheel atau pengatur jarak otomatis. Ini memastikan setiap ampul berada di posisi yang tepat (centered) saat label ditempelkan.
Sinkronisasi Kecepatan: Sistem pada Line-3 menggunakan Motor Servo yang mengatur kecepatan putaran botol agar selaras sempurna dengan kecepatan keluarnya label.
Dengan kecepatan operasional mencapai 600 ampul/menit, stabilitas pergerakan ampul tetap terjaga sehingga tidak terjadi getaran atau pergerakan berlebih. Kondisi ini berkontribusi dalam menurunkan risiko ketidaktepatan posisi label serta potensi kerusakan fisik, seperti pecah akibat benturan antar ampul (clashing).
Selain memberikan peningkatan pada aspek teknis dan pengendalian mutu, implementasi Ampoules Labelling Machine Line-3 juga berdampak pada kebutuhan kompetensi sumber daya manusia (SDM). Otomatisasi proses inspeksi dan pemisahan produk cacat menyebabkan berkurangnya intervensi operator secara manual, namun di sisi lain menuntut kemampuan yang lebih tinggi dalam pengoperasian sistem terkomputerisasi, pemantauan Human Machine Interface (HMI), serta interpretasi data hasil inspeksi. Oleh karena itu, implementasi teknologi baru perlu disertai program pelatihan dan retraining yang memadai bagi operator untuk memastikan seluruh fungsi sistem dapat dioperasikan secara efektif sesuai prinsip Cara Pembuatan Obat yang Baik (CPOB). Kesiapan SDM menjadi faktor penting dalam mendukung keberhasilan implementasi teknologi serta menjaga konsistensi mutu produk yang dihasilkan.
Perbedaan mendasar antara kedua mesin juga terlihat pada teknologi coding yang digunakan. Mesin pelabelan ampul eksisting masih mengandalkan sistem berbasis tinta (ink-based printing), yang secara operasional memiliki keterbatasan berupa potensi smearing atau pelebaran hasil cetak, khususnya pada kondisi kecepatan tinggi atau ketidaksesuaian parameter proses. Kondisi ini dapat memengaruhi keterbacaan informasi kritis seperti nomor bets dan tanggal kedaluwarsa.
Namun demikian, penerapan teknologi laser diperlukan adanya penyesuaian pada desain label. Karakteristik laser marking yang bergantung pada kontras permukaan menyebabkan keterbacaan coding sangat dipengaruhi oleh warna dan material label. Oleh karena itu, desain label yang sebelumnya digunakan pada mesin eksisting tidak sepenuhnya kompatibel dan memerlukan redesign oleh tim R&D agar sesuai dengan kebutuhan sistem baru.
Selain itu, desain label pada ampul umumnya telah disesuaikan secara spesifik dengan masing-masing produk, sehingga perubahan desain tidak dapat dilakukan secara generik dan memerlukan penyesuaian terpisah untuk setiap jenis produk. Kondisi ini menunjukkan bahwa adopsi teknologi yang lebih maju tidak hanya berdampak pada peningkatan performa mesin, tetapi juga memerlukan integrasi lintas fungsi, khususnya antara aspek produksi dan pengembangan produk.
Dengan demikian, transformasi dari sistem berbasis tinta ke laser marking mencerminkan adanya trade-off antara peningkatan kualitas dan efisiensi proses dengan kebutuhan adaptasi pada desain kemasan, yang menjadi faktor penting dalam keberhasilan implementasi teknologi di industri farmasi.
Studi ini memiliki keterbatasan pada perbedaan tahap kualifikasi yang digunakan sebagai dasar perbandingan. Data pada Ampoules Labelling Machine Line-1 diperoleh hingga tahap Performance Qualification (PQ) yang merepresentasikan kondisi operasional aktual, sedangkan Ampoules Labelling Machine Line-3 masih berada pada tahap Site Acceptance Test (SAT). Oleh karena itu, performa jangka panjang mesin baru belum sepenuhnya terverifikasi pada kondisi produksi rutin.
Kesimpulan
Transformasi teknologi dalam mesin pelabelan ampul di industri farmasi tidak hanya berfokus pada peningkatan kapasitas produksi, tetapi juga mencerminkan upaya peningkatan sistem pengendalian mutu yang lebih adaptif. Perkembangan ini menjadi penting mengingat proses pelabelan merupakan tahapan kritis yang berkaitan langsung dengan identitas produk dan keselamatan pasien.
Modernisasi mesin pelabelan ampul mencerminkan pergeseran dari sistem berbasis sensor sederhana menuju sistem inspeksi visual berbasis visi mesin yang lebih terintegrasi, presisi, dan preventif. Melalui kajian ini, diharapkan pelaku industri farmasi dapat memperoleh gambaran komprehensif terkait perkembangan teknologi mesin pelabelan ampul serta implikasinya terhadap sistem pengendalian mutu, sehingga dapat mendukung pengambilan keputusan dalam implementasi teknologi yang lebih efektif dan sesuai dengan prinsip GMP. Penelitian selanjutnya disarankan untuk mengevaluasi kinerja mesin Line-3 setelah tahap Performance Qualification (PQ) guna mengonfirmasi stabilitas operasional pada produksi rutin jangka panjang.
Daftar Pustaka
3. Azkia A, Ramadhani PA, Latifah N. Review Artikel: Penyebab produk farmasi ditarik di pasaran. sains med. 2025 Jun 30;3(5):391–5.
4. Mali MR, Bhusnure OG, Mule ST, Waghmare SS. A review on life cycle management approach on asset qualification. J Drug Deliv Ther. 2020 Jul 15;10(4):253–9.
5. Eissa ME, Abid AM. Application of statistical process control for spotting compliance to good pharmaceutical practice. Braz J Pharm Sci. 2018 Jul 26;54(2).
6. Ningrum MC, Ananta R. Penerapan pengkajian mutu produk (PMP) atau product quality review (PQR) untuk menghasilkan obat berkualitas pada era digitalisasi. Cermin Dunia Kedokteran. 2020 Sep 1;47(7):547–50.
7. Abadi SA, Julianti NH, Zaida Y, Latifah N. Inovasi dan tantangan dalam pengemasan obat: studi review terhadap peran kemasan dalam kualitas produk farmasi. Pharm Genius. 2025 Jun 30;4(2):40–8.
8. Faiha G, Cantika HS, Latifah N. Peran material pengemas primer dan sekunder dalam menjaga mutu obat. OBAT J Ris Ilmu Farm Dan Kesehatan. 2025 Jun 19;3(4):112–23.
9. Rawar E, Kalangit EPS, Kasim GB, Simanulang IAA, Beria TT, Danila D, et al. Edukasi kemasan untuk mendukung stabilitas produk jamu di Sentra Jamu Merdikorejo: Education of packaging for enhancing the stability of herbal products in Merdikorejo. J Pengabdi Kpd Masy Kesehat. 2022 Sep 30;2(3):50–8.
cara mengutip artikel
https://jurnal.unpad.ac.id/farmasetika/rt/captureCite/70795/28028